
 EN


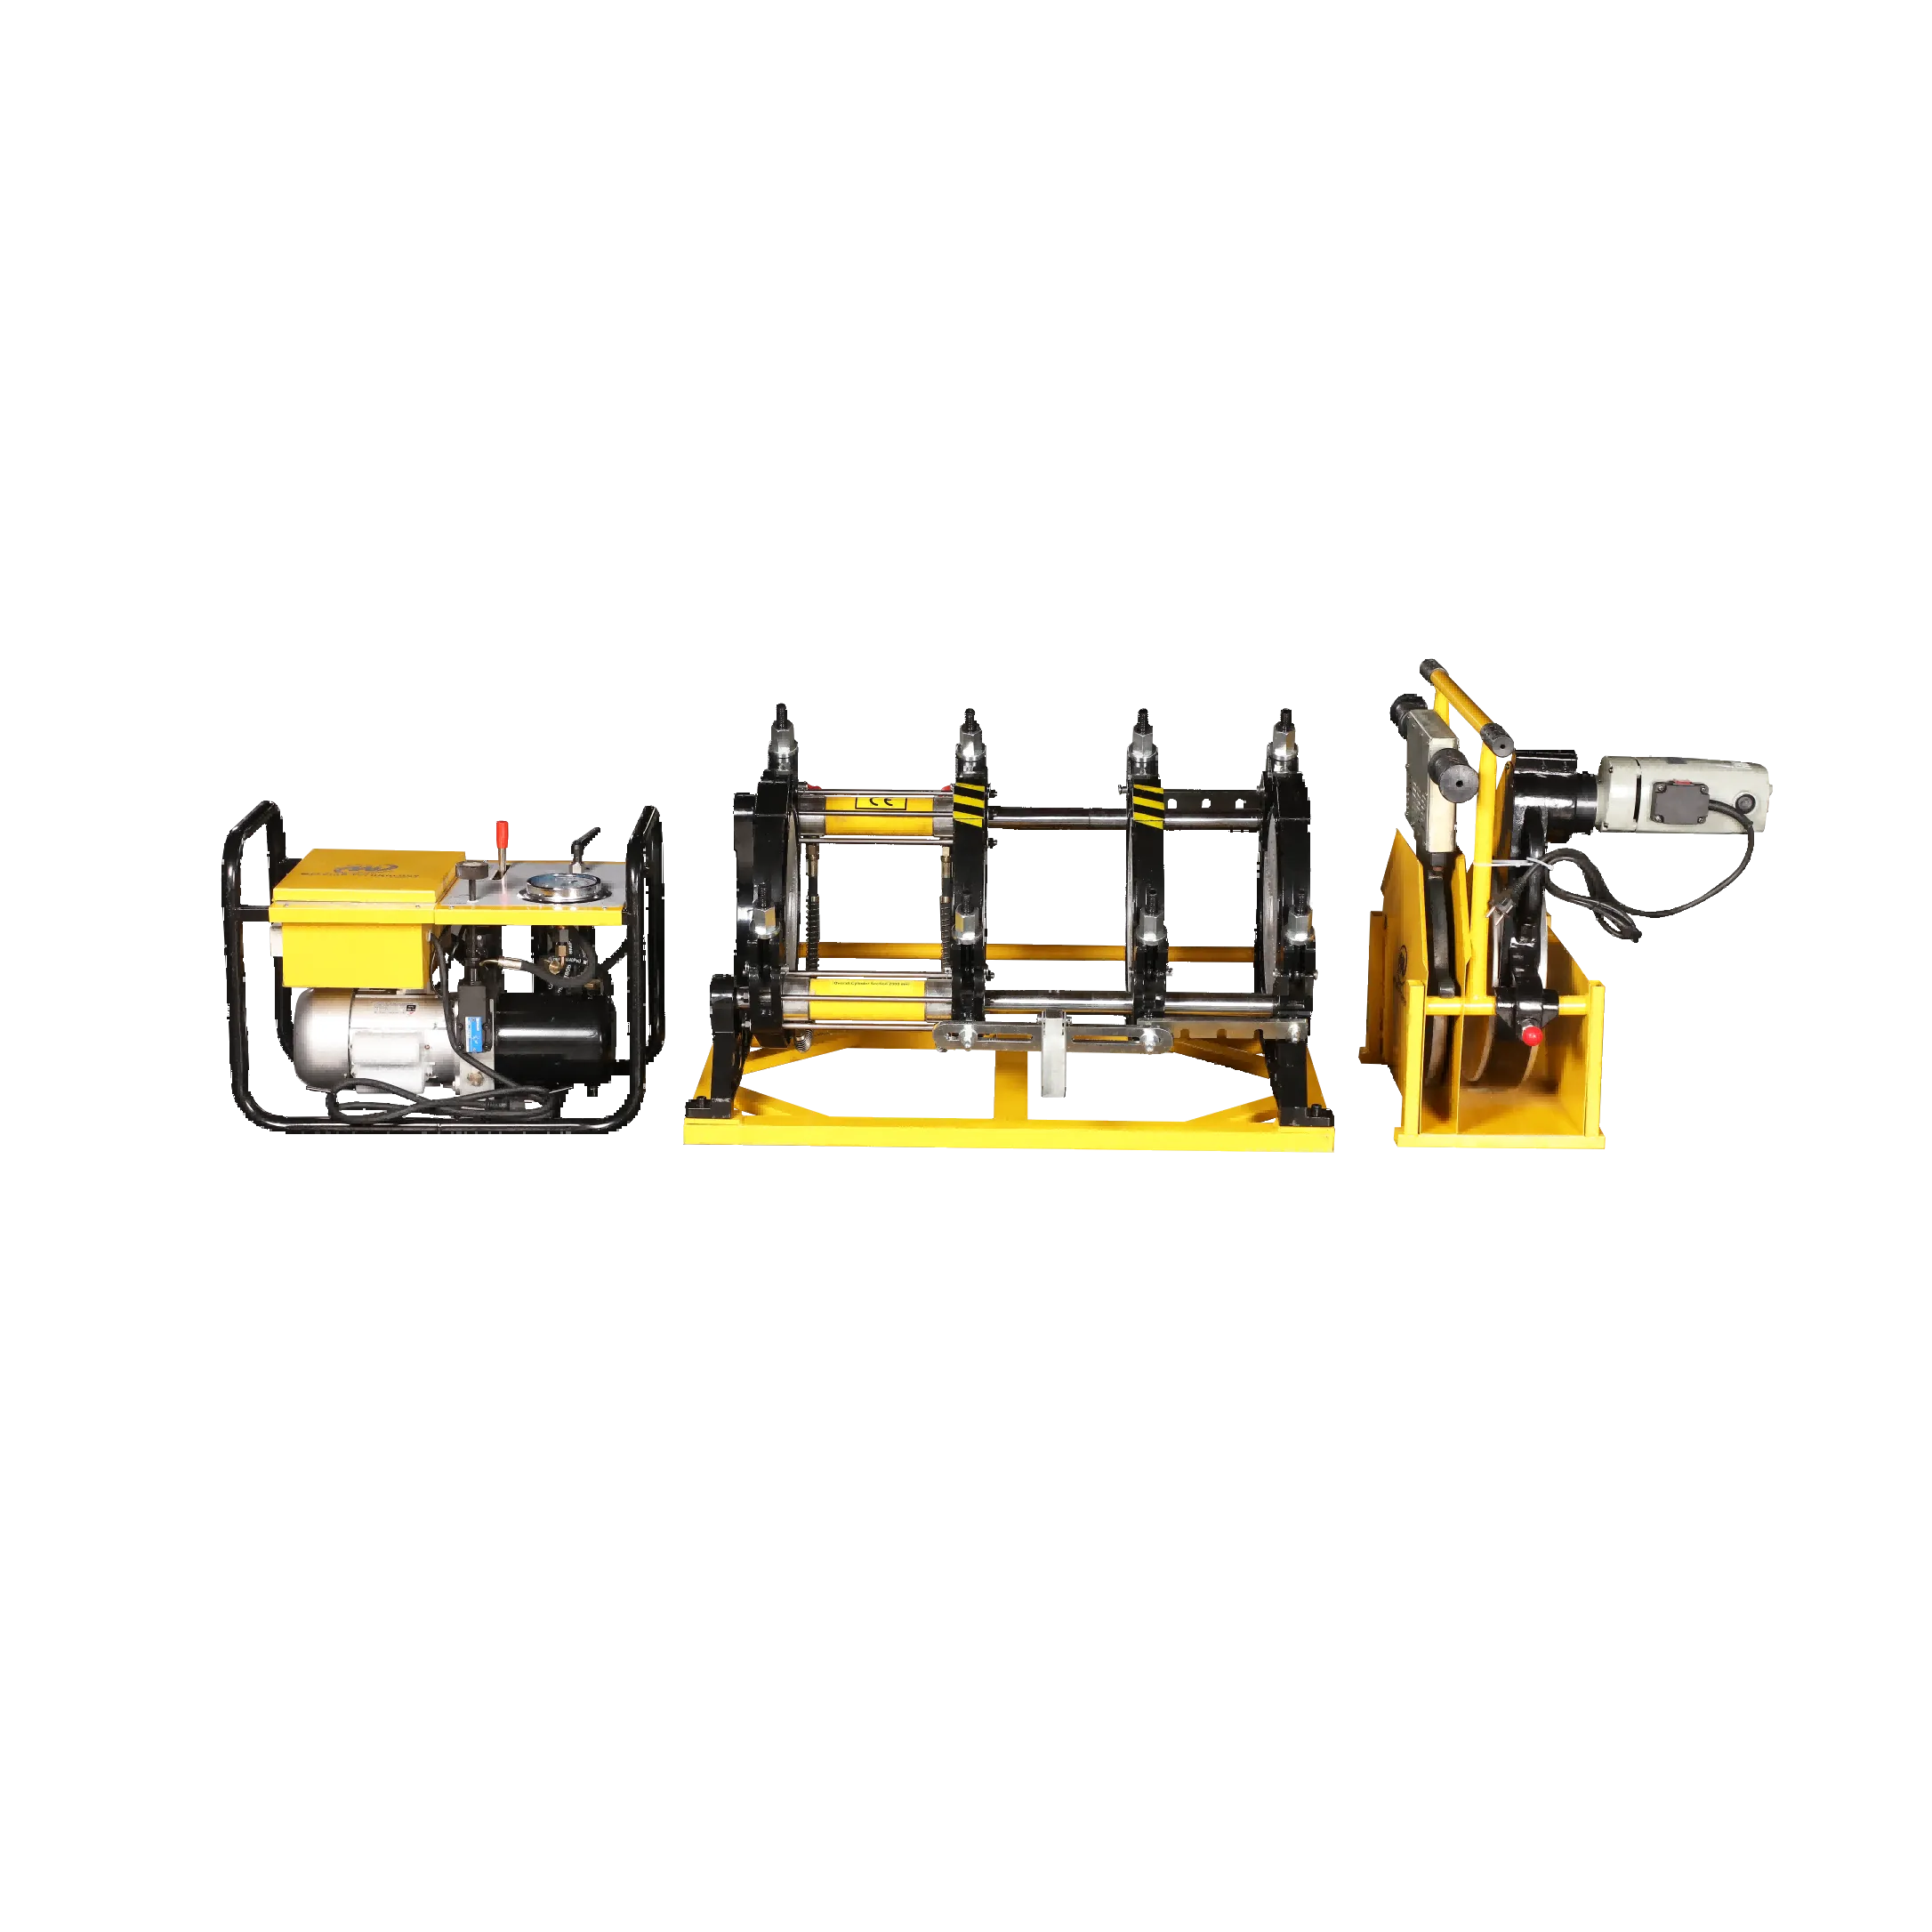
Dans la construction de canalisations et les infrastructures de transport des fluides, la qualité de chaque joint détermine l’intégrité à long terme de l’ensemble du système. Un joint mal fusionné n’est pas simplement un point faible : c’est un risque pouvant entraîner des fuites, des pannes du système et des réparations coûteuses sur site. C’est précisément là que le Machine de soudage par thermofusion HDPE joue un rôle décisif, en produisant des joints de tuyaux contrôlés, reproductibles et structurellement solides, que les méthodes manuelles ou à base d’adhésifs ne sauraient égaler.

Comprendre comment une machine de soudage par thermofusion pour PEHD améliore la qualité des joints implique d’examiner la physique sous-jacente de la liaison du polyéthylène, la précision mécanique des équipements modernes de fusion et les conditions pratiques rencontrées sur les chantiers réels. Chacune de ces dimensions contribue à expliquer pourquoi la thermofusion est devenue la norme industrielle pour le raccordement des tuyaux en PEHD dans les projets d’alimentation en eau, de distribution de gaz, de lignes industrielles de processus et d’infrastructures municipales à travers le monde.
Le principe de thermofusion et pourquoi il produit des joints supérieurs
Liaison au niveau moléculaire contre fixation mécanique
La raison fondamentale pour laquelle une machine à souder par thermofusion pour PEHD produit des joints de haute qualité réside dans la nature même de la thermofusion. Contrairement aux raccords mécaniques ou aux adhésifs à base de solvant, la thermofusion fait fondre directement le matériau du tube à l’interface du joint, permettant aux chaînes polymères des deux extrémités du tube de s’interpénétrer et de se re-solidifier en une structure continue unique. Le résultat est un joint chimiquement et structurellement identique au matériau du tube d’origine.
Cette intégration moléculaire signifie qu’aucun matériau étranger, aucun joint torique ni aucune concentration de contrainte liée aux filetages n’est présent au niveau du joint. Lorsque la zone de fusion refroidit et cristallise correctement, la résistance à la traction à travers la soudure peut égaler ou dépasser la spécification du tube de base. Il s’agit d’un avantage critique dans les systèmes sous pression, où toute défaillance du joint sous des charges de pointe ou des mouvements du sol est inacceptable.
Les joints mécaniques, en revanche, reposent sur des joints comprimés et des inserts métalliques. Avec le temps, l’expansion thermique différentielle, le tassement du sol et les vibrations peuvent compromettre l’intégrité des joints. La machine de soudage par thermofusion de PEHD élimine entièrement cette vulnérabilité en supprimant le joint en tant que composant mécanique distinct.
Technologie de la plaque chauffante et formation contrôlée de la zone fondue
Les machines modernes de soudage par thermofusion de PEHD utilisent des plaques chauffantes à commande précise afin d’amener simultanément et uniformément les deux faces de tube à la température de fusion appropriée. La surface de la plaque chauffante est maintenue dans une plage de température strictement régulée — généralement comprise entre 200 °C et 230 °C pour les grades standard de PEHD — garantissant ainsi qu’aucun point de la face du tube ne subisse ni une surfusion ni une sous-fusion.
La formation uniforme de la zone fondue est critique, car un chauffage inégal crée des zones de soudure présentant une densité moléculaire inconsistante. Les zones insuffisamment chauffées conservent des structures cristallines froides qui s’opposent à la liaison, tandis que les zones surchauffées peuvent dégrader les chaînes polymériques et créer des régions fragiles.
Les variantes hydrauliques automatiques de la machine de soudage par thermofusion HDPE vont plus loin en régulant de façon programmée la pression de contact de la plaque chauffante, éliminant ainsi la variabilité introduite par les équipements à commande manuelle lorsque la fatigue ou l’inattention de l’opérateur affecte la constance de la pression pendant la phase de chauffage.
Comment la précision de la machine contrôle directement l’intégrité du joint
Régulation de la pression hydraulique pendant les phases de fusion
Le procédé de soudage par bout-à-bout géré par une machine à souder thermofusion HDPE suit une séquence définie de phases de pression : formation initiale de bourrelet, trempage à chaud, retrait de la plaque chauffante et jonction par fusion. Chaque phase exige une valeur de pression et une durée spécifiques, déterminées par le diamètre du tube, l’épaisseur de sa paroi et la classe SDR du matériau à souder. Tout écart par rapport à ces paramètres — même modéré — dégrade directement la qualité des joints.
Les machines hydrauliques de soudage thermofusion HDPE appliquent et relâchent la pression au moyen de circuits hydrauliques commandés électroniquement, qui maintiennent les valeurs consignées indépendamment de l’intervention de l’opérateur. Cela diffère fondamentalement des équipements de soudage manuels, où le technicien applique la pression manuellement ou à l’aide d’une vis mécanique, introduisant ainsi une variabilité impossible à éliminer totalement sur une longue journée de travail sur site.
Lorsque la pression de fusion est trop faible pendant la phase d’assemblage, les zones fondues n’atteignent pas un contact intermoléculaire suffisant, ce qui produit une soudure présentant une résistance à l’arrachement réduite et une susceptibilité à la séparation sous des charges de flexion. Lorsque la pression de fusion est trop élevée, le matériau est extrudé de façon excessive hors de la zone de soudure, ce qui réduit l’épaisseur de la section transversale du joint. Une machine de soudage par thermofusion HDPE dotée d’une gestion hydraulique de la pression élimine ces deux modes de défaillance grâce à un contrôle constant et piloté par paramètres.
Systèmes d’alignement et de serrage empêchant les défauts angulaires
La qualité du joint ne dépend pas uniquement de la chaleur et de la pression — elle repose également de façon critique sur l’alignement des tuyaux. Des extrémités de tuyaux mal alignées, lorsqu’elles sont soudées ensemble, produisent des joints présentant des distributions de contraintes inégales. Sous pression de service, ces concentrations de contraintes deviennent des sites d’initiation de fissures, en particulier dans les systèmes soumis à des chargements cycliques ou à des cycles thermiques.
Une machine à souder par thermofusion pour PEHD intègre des mâchoires de serrage de précision et des systèmes de chariot guidé qui maintiennent les deux extrémités du tuyau parfaitement alignées sur l’axe pendant tout le cycle de soudage. Le chariot se déplace le long d’un rail fixe, garantissant que le mouvement de fermeture durant la phase de fusion est purement axial, sans décalage latéral ni déviation angulaire.
Pour les tuyaux de grand diamètre, ce guidage mécanique est particulièrement important, car même de faibles désalignements angulaires provoquent un décalage significatif au niveau de la paroi du tuyau, créant une « marche » visible dans la soudure, signe d’une formation inégale du cordon. La géométrie de serrage de la machine à souder par thermofusion pour PEHD empêche ce phénomène, produisant des cordons de soudure affleurants et symétriques, caractéristique d’un assemblage correctement aligné.
Répétabilité du procédé et son rôle dans l’assurance qualité à long terme
Résultats cohérents quel que soit l’opérateur ou le poste de travail
L’un des moyens les plus significatifs par lesquels une machine à souder par thermofusion de PEHD améliore la qualité des joints ne réside pas dans un seul joint, mais dans l’ensemble d’un projet. Les projets d’infrastructure impliquant des canalisations en PEHD peuvent nécessiter des centaines, voire des milliers de joints individuels, réalisés par plusieurs opérateurs travaillant en équipes différentes et dans des conditions de chantier variées. Les procédés manuels accumulent de la variabilité à chaque joint. En revanche, les équipements de soudage automatisés n’en présentent pas.
Lorsque la machine à souder par thermofusion de PEHD stocke et exécute numériquement les paramètres de soudage, chaque opérateur travaillant sur le même diamètre de tube et le même SDR utilise exactement la même température, le même profil de pression et la même séquence temporelle. Le joint réalisé au début du poste le premier jour est structurellement équivalent à celui réalisé à la fin du poste le vingtième jour. Cette reproductibilité constitue le fondement de l’assurance qualité dans la construction de canalisations et répond à une exigence de nombreuses normes internationales relatives aux canalisations.
Les maîtres d’ouvrage et les autorités de contrôle exigent de plus en plus des journaux de données de soudage par fusion dans le cadre de la documentation du projet. Les machines modernes de soudage par thermofusion de PEHD génèrent des enregistrements traçables pour chaque joint, consignant les valeurs réelles de température, de pression et de temps, qui peuvent être vérifiées par rapport aux exigences spécifiées. Cette piste de données soutient à la fois la vérification de la qualité et les demandes de garantie en cas de problèmes survenant après l’installation.
Réduction des travaux de reprise et des taux de défaillance sur site
Les travaux de reprise constituent l’une des conséquences les plus coûteuses d’une mauvaise qualité des joints dans la construction de canalisations. Supprimer une soudure défectueuse, préparer à nouveau les extrémités des tubes et effectuer à nouveau la soudure par fusion dans un environnement confiné ou dans une tranchée remblayée consomme une quantité importante de main-d’œuvre et de matériaux, tout en retardant l’achèvement du projet. La machine de soudage par thermofusion de PEHD réduit les taux de reprise en éliminant les variations des paramètres à l’origine de la plupart des défauts de fusion évitables.
Les données relatives aux défaillances sur site provenant des réseaux de distribution d’eau et de gaz montrent systématiquement que la majorité des défaillances des tuyaux en PEHD surviennent au niveau des joints, et non le long des tronçons de canalisation. Lorsque ces joints sont réalisés à l’aide de machines à souder par thermofusion PEHD correctement étalonnées et conformément à des procédures documentées, les taux de défaillance diminuent sensiblement. La justification économique d’un investissement dans des équipements de soudage performants ne repose donc pas uniquement sur la rapidité de construction, mais bien sur le coût des défaillances évitées tout au long de la durée de vie opérationnelle du réseau de canalisation.
ApplicationConditions amplifiant l’avantage qualité
Systèmes à grand diamètre et haute pression
Les améliorations de qualité apportées par une machine à souder par thermofusion de PEHD deviennent particulièrement déterminantes dans les applications à grand diamètre et à haute pression. Pour les tuyaux dont le diamètre dépasse 200 mm ou dont le rapport SDR est égal ou inférieur à 11, le volume de matériau impliqué dans chaque cycle de soudage augmente considérablement. Obtenir une pénétration uniforme de la chaleur sur la face d’un tuyau de grande dimension exige un contrôle précis de la température et un temps de maintien suffisant, deux paramètres gérés automatiquement par une machine à souder par thermofusion de PEHD performante.
Dans les réseaux de distribution de gaz à haute pression ou les canalisations industrielles, les normes de qualité des joints sont régies par des codes très stricts. Une machine à souder par thermofusion de PEHD calibrée pour répondre à ces normes garantit que les paramètres de soudage appliqués à chaque joint sont traçables et conformes. Cela n’est pas réalisable avec des équipements manuels, dont le contrôle des paramètres dépend entièrement de l’opérateur.
Conditions de chantier et environnementales difficiles
Les chantiers offrent rarement des conditions de soudage idéales. Des températures extrêmes, le vent, la poussière et la contamination de la surface des tuyaux affectent tous la qualité du soudage si ces facteurs ne sont pas correctement maîtrisés. Une machine à souder par thermofusion de PEHD atténue l’impact des facteurs environnementaux grâce à des fonctionnalités telles qu’une zone de soudage entièrement fermée, une compensation automatique de la température de la plaque chauffante intégrée et un système d’ébavurage des extrémités des tuyaux qui produit des surfaces d’assemblage propres et parfaitement planes, quelles que soient les conditions de stockage des tuyaux.
Les températures froides posent un problème particulier pour la soudure par fusion du PEHD, car le matériau des tubes devient plus rigide à basse température et nécessite l’ajustement des paramètres de chauffage afin d’obtenir une profondeur de fusion adéquate. Les machines avancées de soudage par thermofusion du PEHD peuvent compenser automatiquement la température ambiante en ajustant la durée de chauffage, garantissant ainsi une qualité constante de la fusion, même lorsqu’elles sont utilisées à des températures inférieures à 5 °C. En l’absence de cette compensation, les joints soudés dans des conditions froides à l’aide de procédures manuelles non ajustées présentent fréquemment des défauts de fusion à froid — une liaison intermoléculaire insuffisante qui peut ne pas être visible à l’extérieur, mais qui compromet les performances à long terme du joint.
FAQ
Quelle est la raison pour laquelle les joints par thermofusion sont plus résistants que les joints mécaniques sur tubes en PEHD ?
La thermofusion raccorde les tubes en PEHD en faisant fondre et en mélangeant les polymères à l'interface des tubes, créant ainsi une structure monolithique sans composants d'étanchéité séparés. Lorsqu'elle est correctement réalisée à l'aide d'une machine de soudage par thermofusion PEHD étalonnée, la zone soudée atteint des résistances à la traction et à la pression équivalentes à celles du tube d'origine. Les raccords mécaniques reposent sur des joints compressifs et des inserts susceptibles de se dégrader avec le temps, ce qui les rend intrinsèquement moins durables dans des conditions de chargement cyclique ou variable.
Comment une machine de soudage par thermofusion PEHD garantit-elle une qualité de joint constante sur de nombreux soudures ?
Les machines automatiques de soudage par thermofusion hydraulique pour PEHD stockent numériquement les paramètres de fusion et exécutent chaque cycle de fusion conformément à ces valeurs enregistrées, éliminant ainsi la variabilité liée à l’opérateur dans le contrôle de la température, de la pression et du temps. De nombreuses machines enregistrent également les données réelles du procédé pour chaque joint, ce qui permet de vérifier la qualité et d’assurer la traçabilité. Cette combinaison de contrôle des paramètres et d’enregistrement des données est ce qui rend possible la réalisation de projets de canalisations à grande échelle avec un niveau de qualité constant.
Une machine de soudage par thermofusion pour PEHD peut-elle être utilisée par temps froid ou dans des conditions météorologiques défavorables ?
Oui, les machines modernes de soudage par thermofusion de HDPE intègrent des systèmes de compensation de température qui ajustent les paramètres de chauffage en fonction des conditions ambiantes. Dans les environnements très froids, il est également recommandé d’utiliser des enceintes de protection et des protocoles de préchauffage. L’essentiel est que la machine gère ces ajustements de façon systématique, plutôt que de compter sur l’appréciation de l’opérateur, ce qui s’avère particulièrement peu fiable dans des conditions de chantier éprouvantes ou inconfortables.
Quels sont les signes les plus courants d’une mauvaise soudure HDPE et comment un équipement adapté permet-il de les éviter ?
Les indicateurs courants d'une mauvaise qualité de soudure par thermofusion comprennent des cordons de soudure asymétriques ou insuffisamment larges, des anneaux froids visibles à l’intérieur de la zone de soudure, un désalignement angulaire apparent au niveau du joint, ainsi que des résultats médiocres aux essais de décollement ou de pliage. Tous ces défauts découlent d’écarts par rapport aux paramètres requis en matière de température de chauffage, de temps de maintien, de pression de fusion ou d’alignement des tubes pendant le cycle de soudage. Une machine de soudage par thermofusion pour PEHD dotée d’un contrôle hydraulique de la pression, de chariots d’alignement précis et de plaques chauffantes étalonnées permet d’éviter chacun de ces modes de défaillance en imposant systématiquement les paramètres corrects au cours de chaque cycle de fusion.
Table des matières
- Le principe de thermofusion et pourquoi il produit des joints supérieurs
- Comment la précision de la machine contrôle directement l’intégrité du joint
- Répétabilité du procédé et son rôle dans l’assurance qualité à long terme
- Application Conditions amplifiant l’avantage qualité
-
FAQ
- Quelle est la raison pour laquelle les joints par thermofusion sont plus résistants que les joints mécaniques sur tubes en PEHD ?
- Comment une machine de soudage par thermofusion PEHD garantit-elle une qualité de joint constante sur de nombreux soudures ?
- Une machine de soudage par thermofusion pour PEHD peut-elle être utilisée par temps froid ou dans des conditions météorologiques défavorables ?
- Quels sont les signes les plus courants d’une mauvaise soudure HDPE et comment un équipement adapté permet-il de les éviter ?