Система гідравлічного застосування тиску
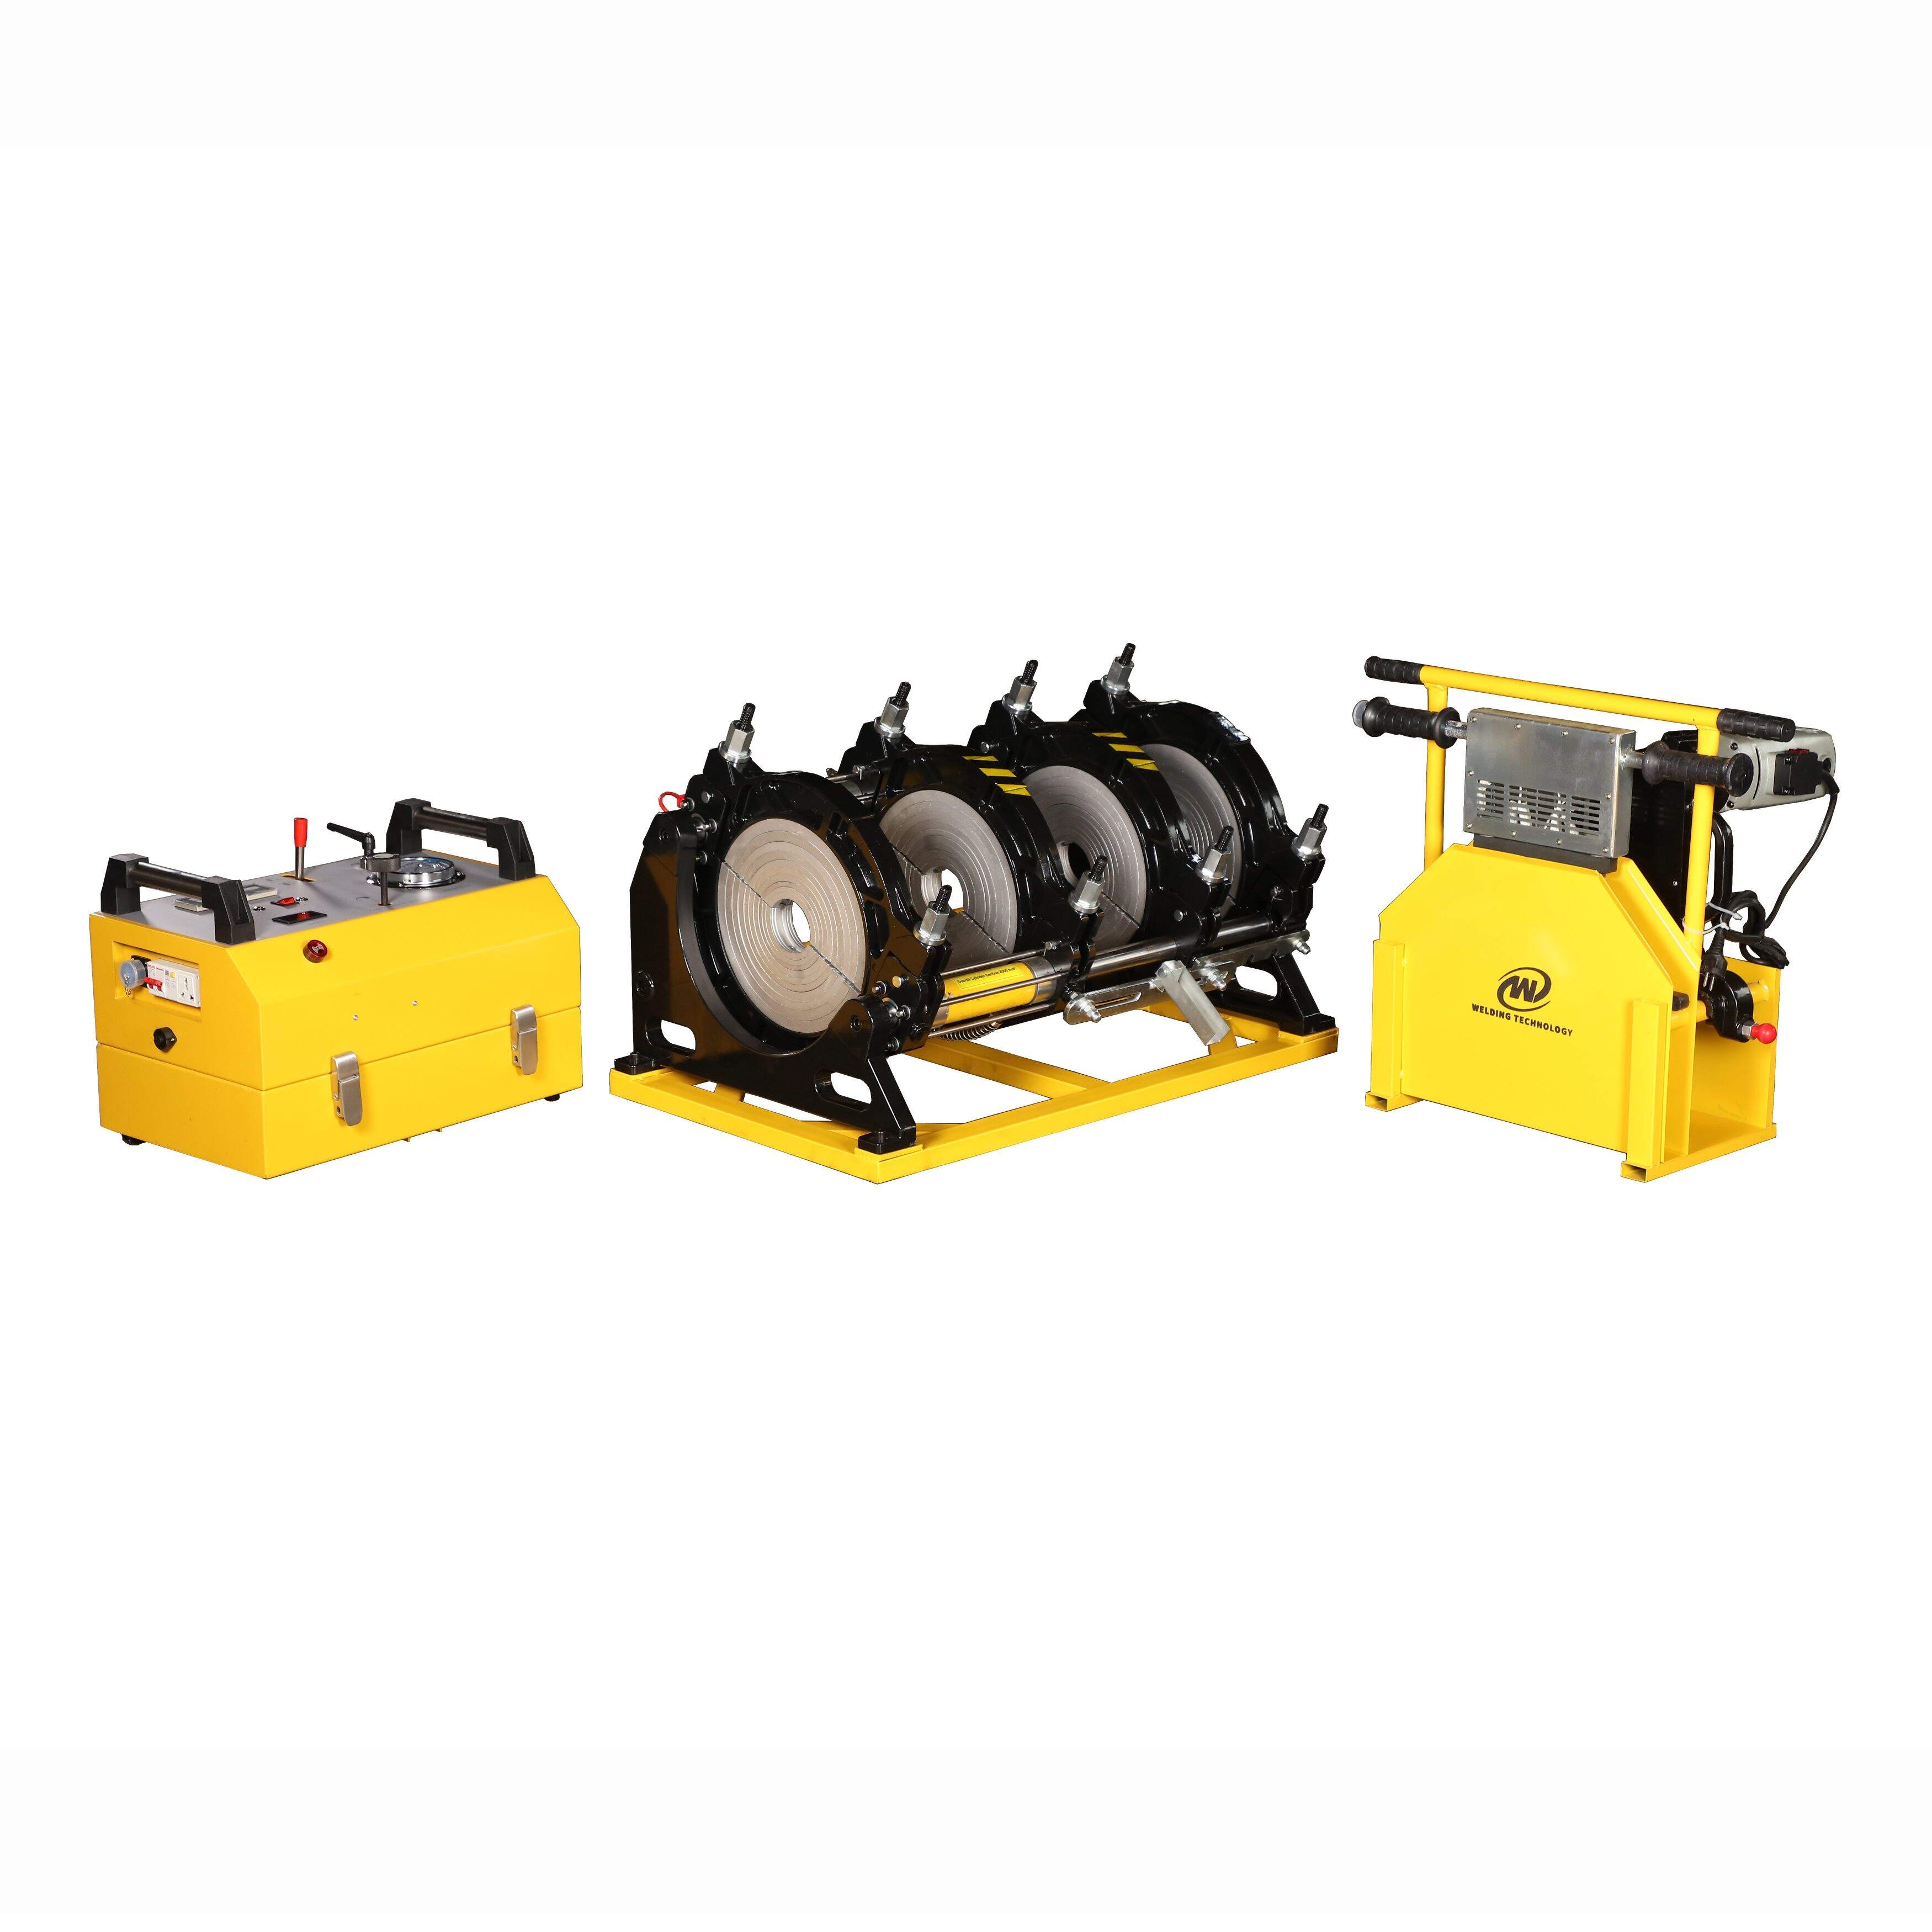
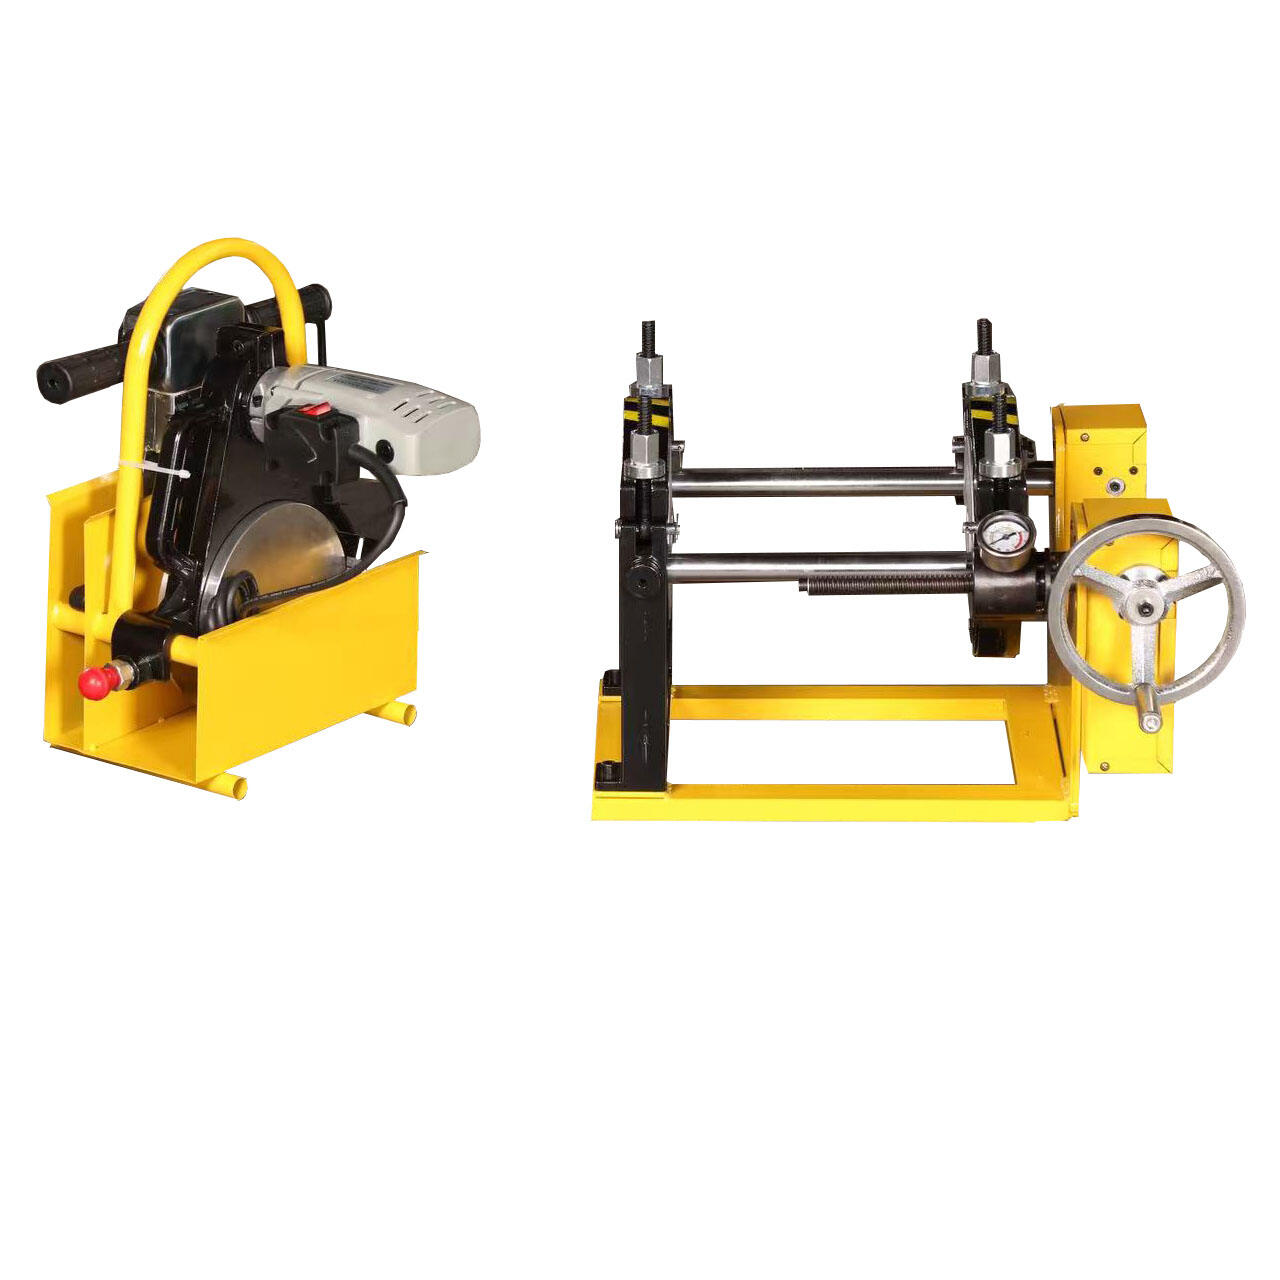
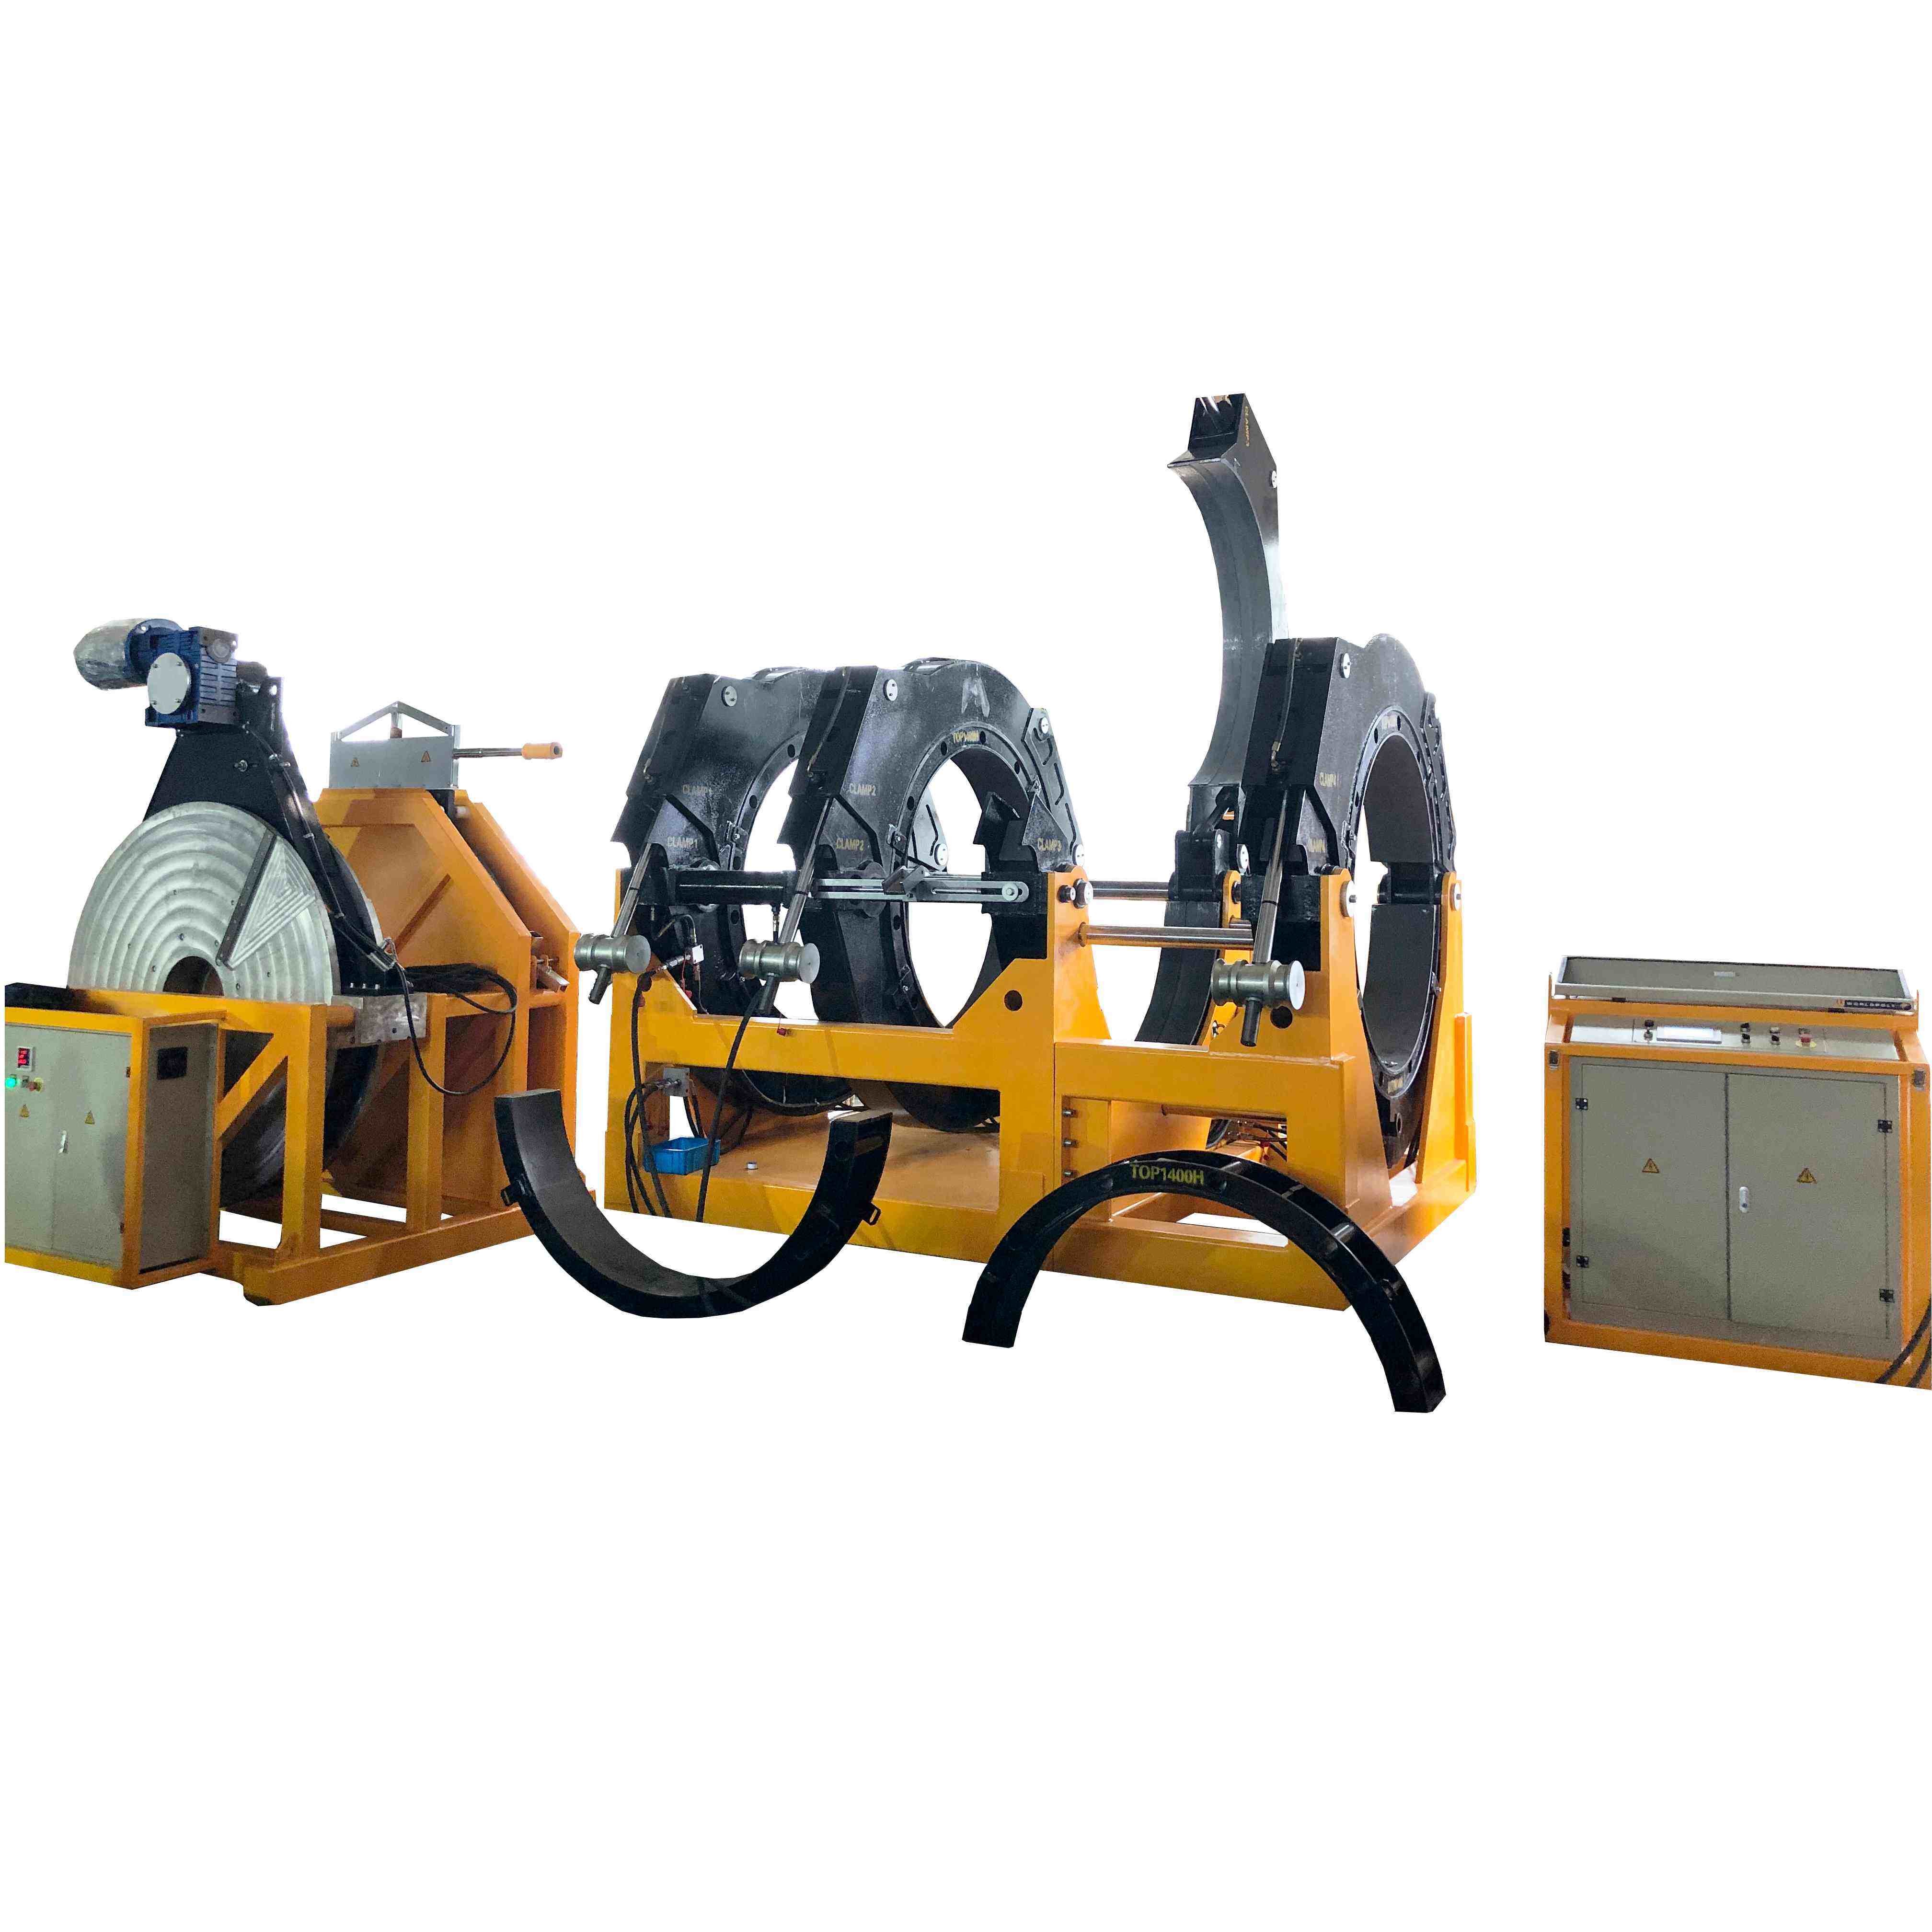
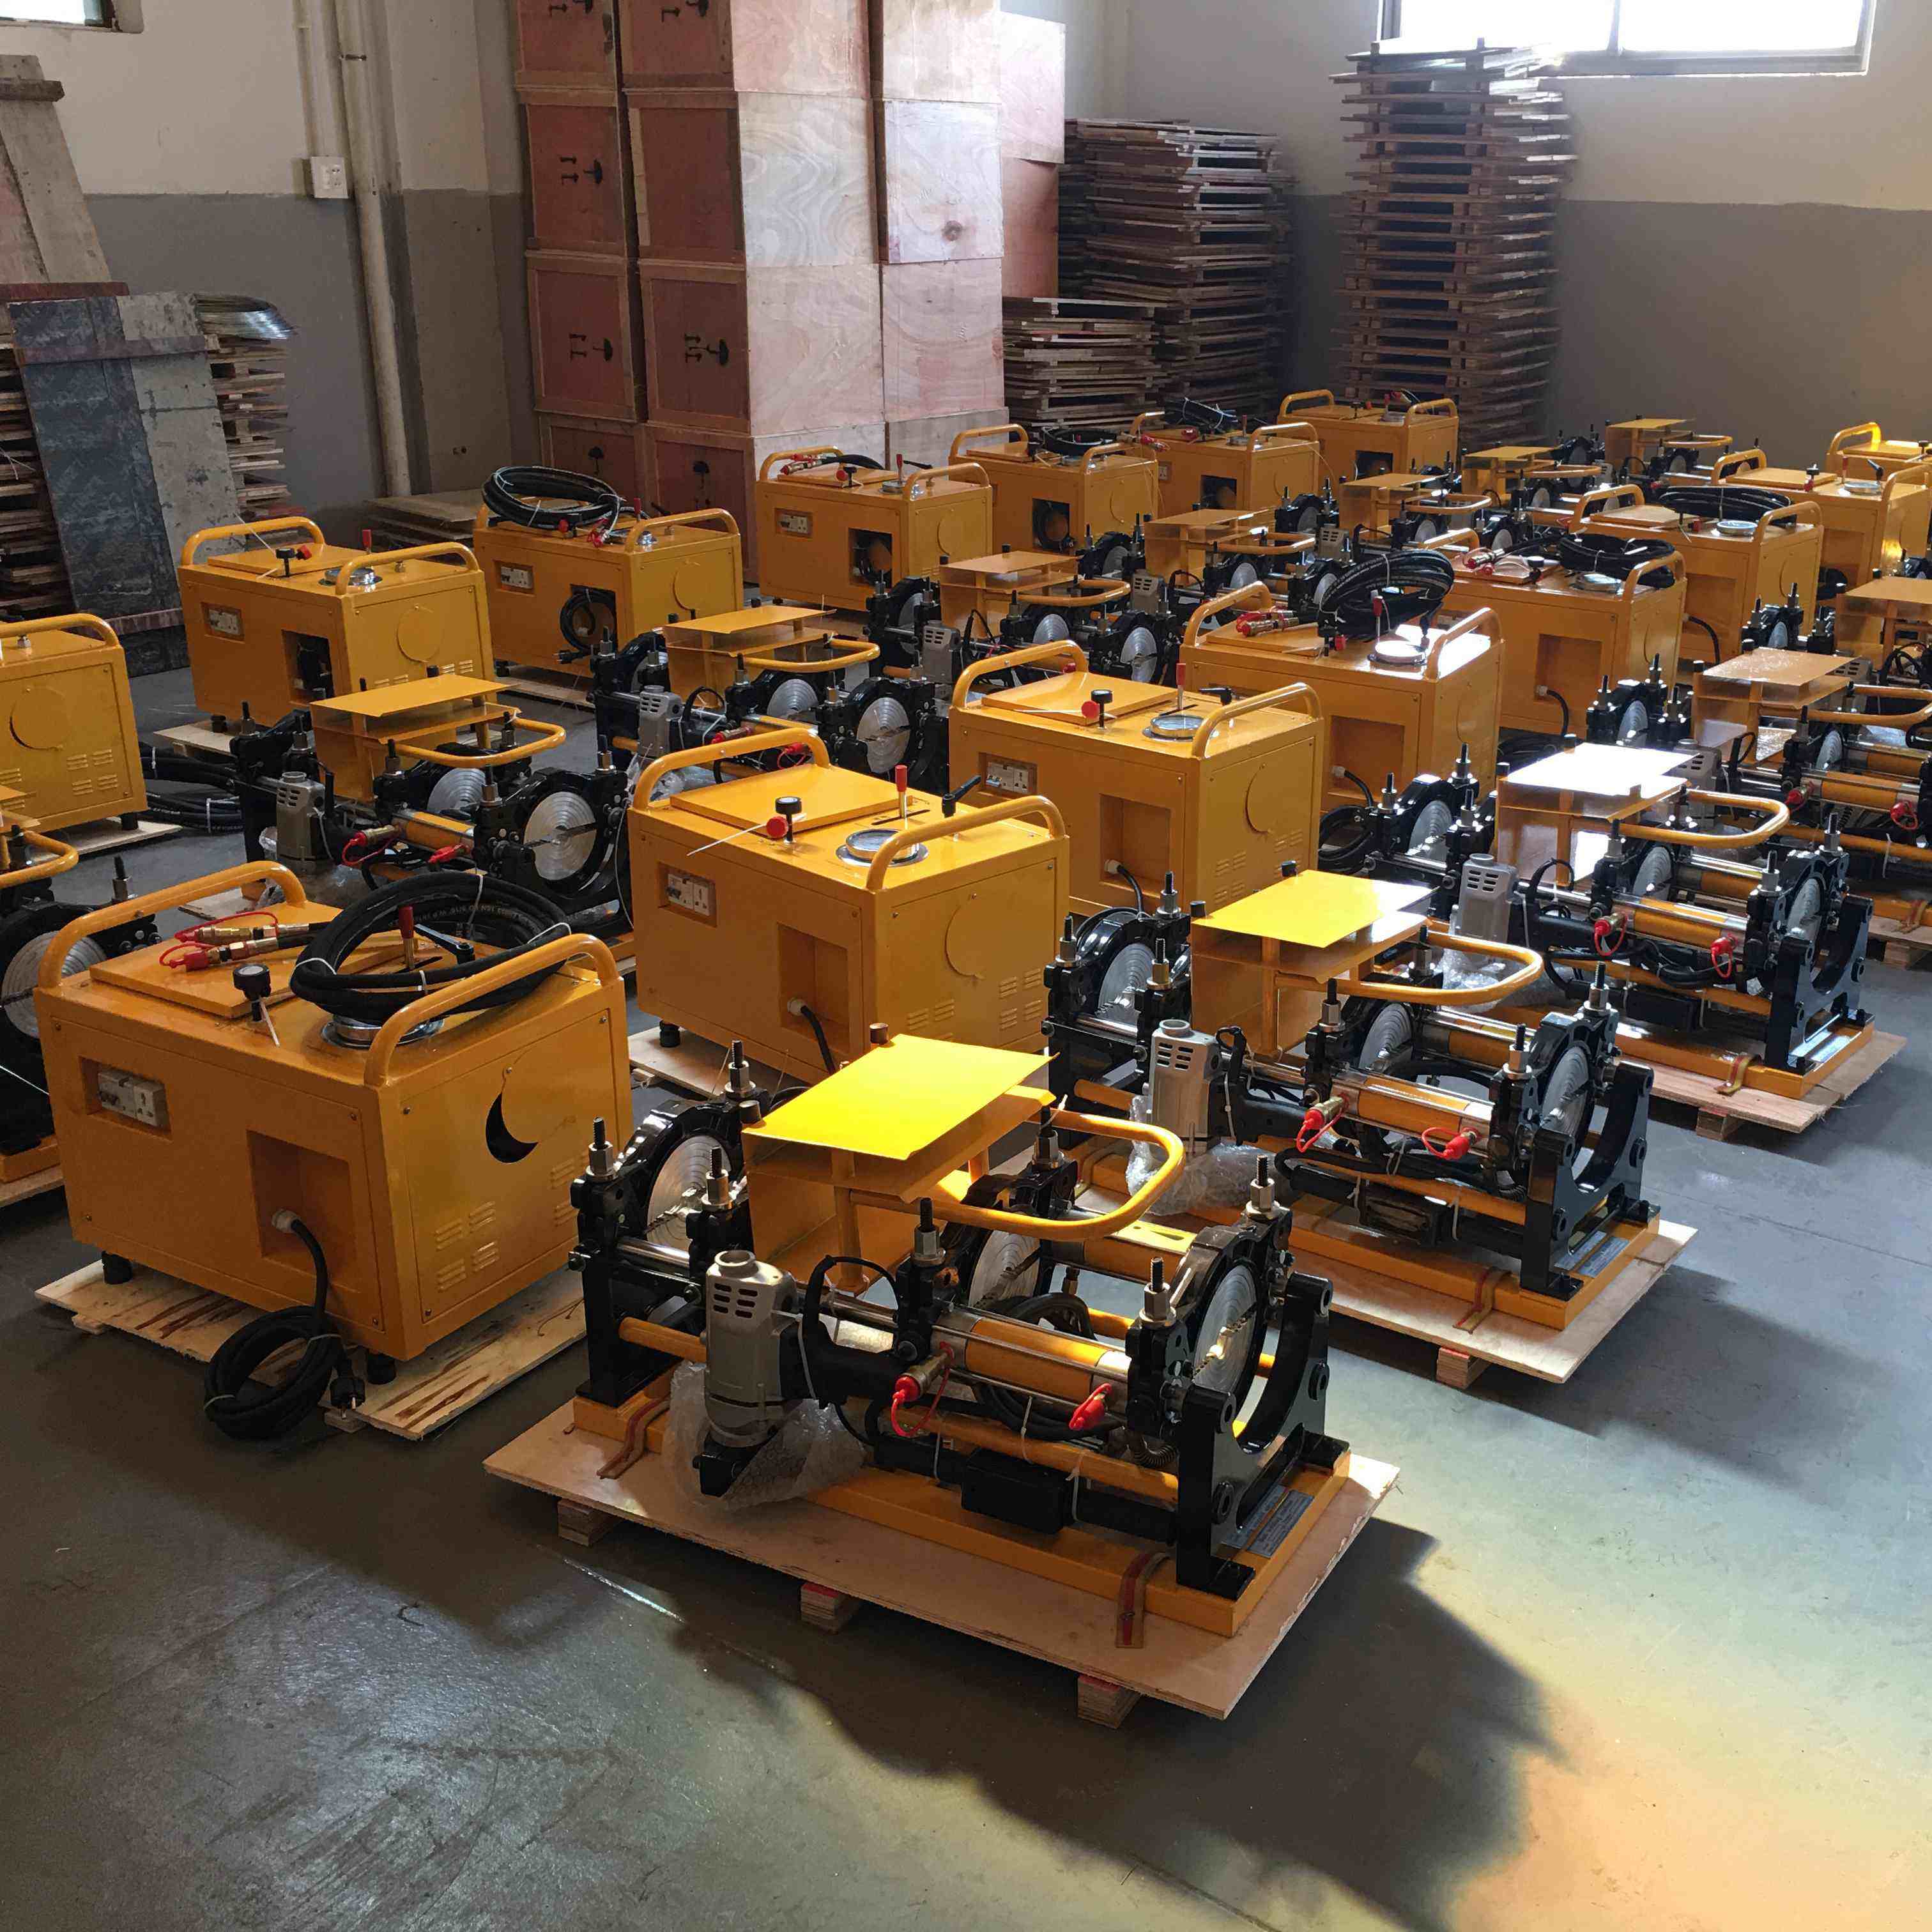
Гідравлічна система застосування тиску, інтегрована в преміальні зварювальні апарати для поліпропіленових труб, є квантовим стрибком у забезпеченні стабільності зварювального процесу та якості з’єднань, забезпечуючи рівномірний розподіл тиску, що гарантує оптимальне сплавлення поверхонь труб. Ця складна система замінює ручне прикладання тиску точно контрольованою гідравлічною силою, усуваючи варіації, які виникають, коли оператори застосовують різний рівень тиску під час процесу сплавлення. Гідравлічна система підтримує постійний тиск протягом усього циклу зварювання, компенсуючи розширення та стиск матеріалу, що відбуваються під час нагрівання й охолодження. Таке постійне прикладання тиску має вирішальне значення для створення з’єднань без порожнин із максимальною структурною міцністю та робочим тиском. Датчики тиску системи безперервно контролюють прикладену силу й автоматично регулюють гідравлічний тиск, щоб підтримувати оптимальні рівні незалежно від діаметра труби чи особливостей матеріалу. Програмовані профілі тиску дозволяють операторам налаштовувати прикладання сили під конкретні типи труб та товщину стінок, оптимізуючи якість з’єднань і запобігаючи надмірному стисненню, що може ослабити зону зварного шва. Плавне й контрольоване переміщення гідравлічної системи зменшує концентрацію напружень у нагрітому матеріалі, сприяючи рівномірному сплавленню по всій поверхні з’єднання. До системи безпеки входять клапани зниження тиску, що запобігають надмірному прикладанню сили, та аварійні механізми швидкого роз’єднання, які дозволяють оперативно розділити компоненти у разі несправності обладнання. Компактна конструкція системи без проблем інтегрується в загальну архітектуру апарата й одночасно забезпечує доступ для технічного обслуговування під час планових ремонтних робіт. Компенсація температури гідравлічної рідини забезпечує стабільну роботу в різних зовнішніх умовах — як у морозну погоду на вулиці, так і в теплих приміщеннях. Система застосування тиску включає засоби зворотного зв’язку за положенням, що точно регулюють процес сплавлення, забезпечуючи оптимальну глибину проникнення й запобігаючи надмірному введенню, яке може спричинити внутрішні обмеження потоку. У передових моделях реалізована двоетапна система застосування тиску: спочатку застосовується легкий тиск під час нагрівання, а потім — повний тиск сплавлення під час зварювальної фази. Такий складний підхід мінімізує деформацію матеріалу й сприяє рівномірному розподілу тепла до того, як буде застосована максимальна сила. Економічні переваги включають зниження кількості відмов з’єднань, усунення дефектів, пов’язаних із тиском, та стабільне досягнення високої якості «з першого разу», що скорочує витрати на доробку та затримки в реалізації проектів.


 EN