
 EN


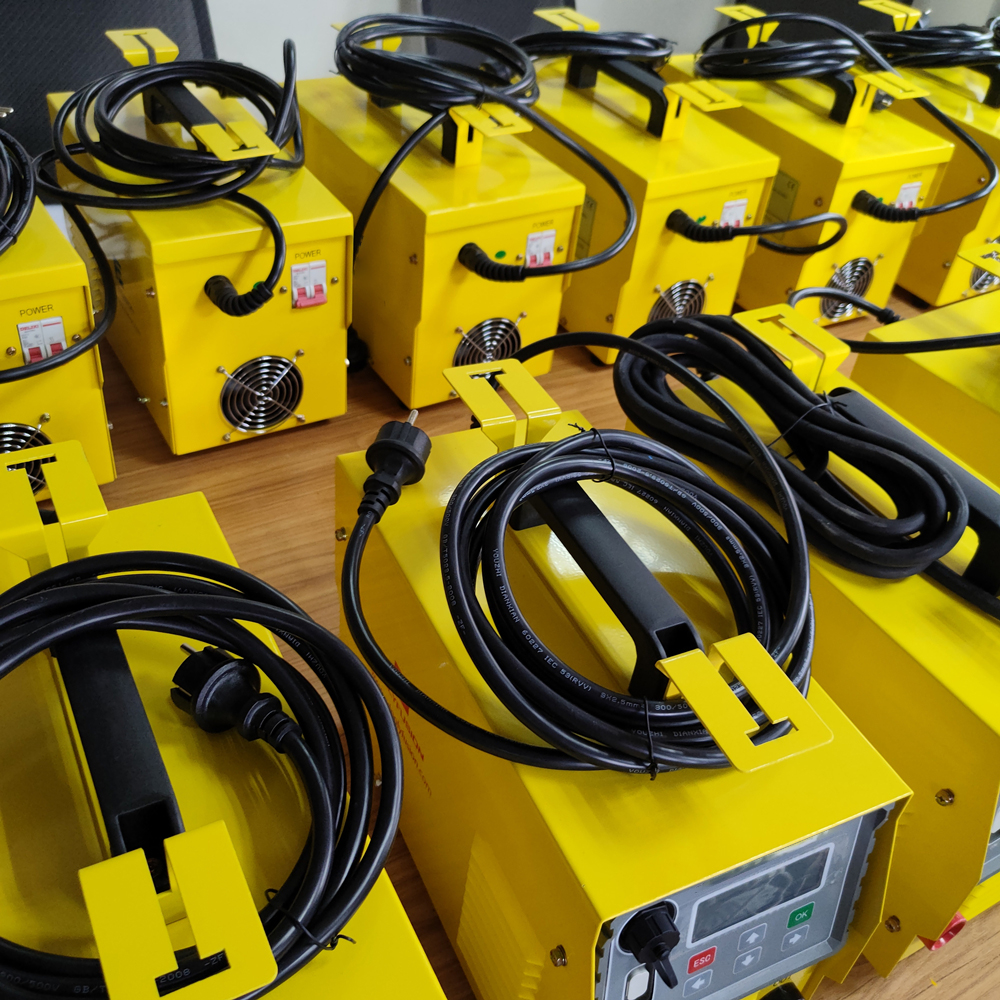
পাইপলাইনের নিরাপত্তা নির্ভর করে চাপ, তাপমাত্রার পরিবর্তন এবং পরিবেশগত চাপ সহ্য করতে সক্ষম বিশ্বস্ত ও নিরাপদ সংযোগের উপর। একটি ইলেকট্রোফিউশন মেশিন এই কর্মক্ষমতা মানদণ্ড অর্জনে পলিইথিলিন এবং অন্যান্য থার্মোপ্লাস্টিক পাইপের মধ্যে ফিউশন-ওয়েল্ডেড জয়েন্ট তৈরি করে ইলেকট্রোফিউশন মেশিন গুরুত্বপূর্ণ ভূমিকা পালন করে। যান্ত্রিক ফিটিং বা আঠাভিত্তিক পদ্ধতির বিপরীতে, একটি ইলেকট্রোফিউশন মেশিন বৈদ্যুতিক রোধ তাপন ব্যবহার করে পাইপের উপাদানগুলিকে আণবিক স্তরে গলিয়ে এবং যুক্ত করে, যার ফলে পাইপ উপাদানের মতোই শক্তিশালী জয়েন্ট তৈরি হয়। এই মৌলিক সুবিধাটি ইলেকট্রোফিউশন মেশিনকে বিশ্বব্যাপী জল বিতরণ, গ্যাস সঞ্চালন, খনন কাজ এবং শিল্প তরল পরিবহন ব্যবস্থায় পছন্দসই প্রযুক্তি করে তুলেছে।
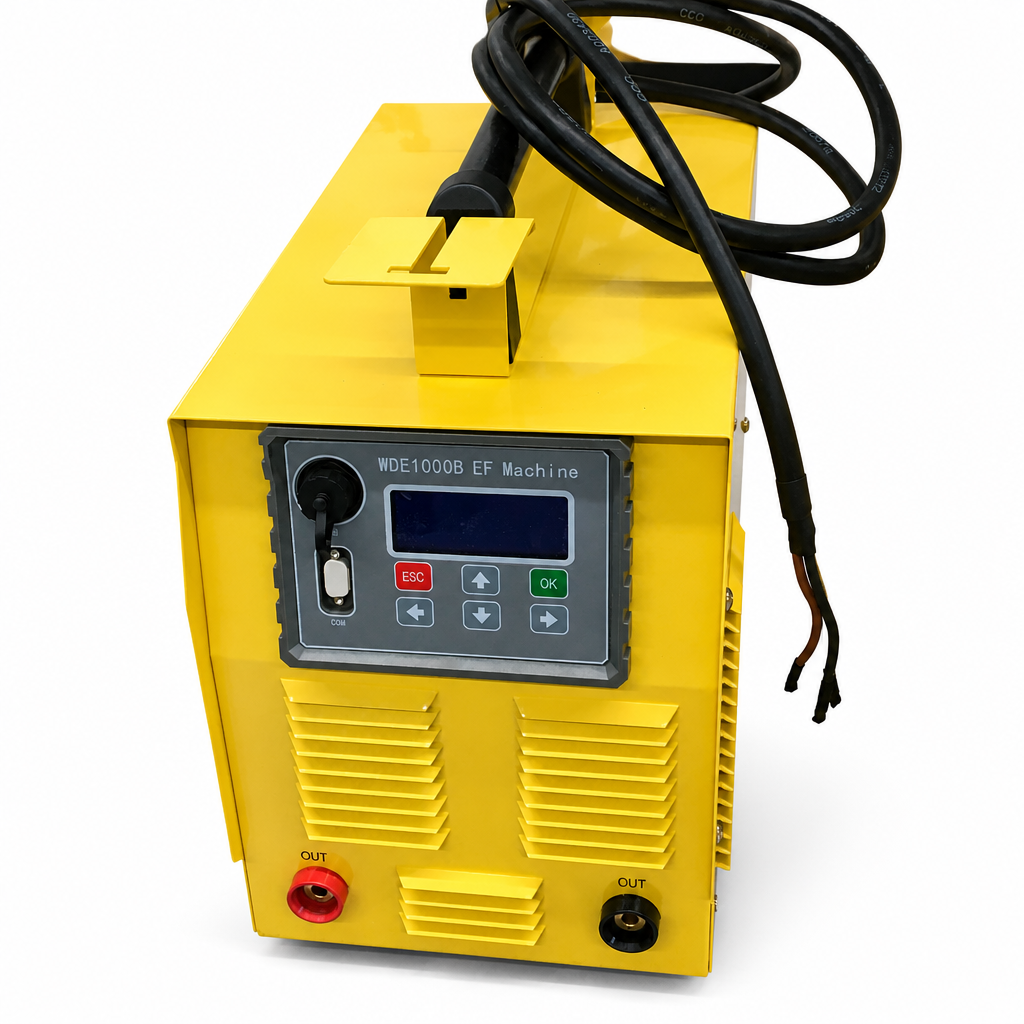
ইলেকট্রোফিউশন মেশিন ব্যবহারের নিরাপত্তা সুবিধাগুলি শুধুমাত্র যোগসূত্রের শক্তির চেয়ে অনেক বেশি বিস্তৃত। প্রতিটি পাইপলাইন সিস্টেমের নিজস্ব ঝুঁকি রয়েছে: চাপ বৃদ্ধি, উপাদানের ক্ষয়, পরিবেশগত দূষণ এবং ইনস্টলেশনের অস্থিরতা—এই সবগুলি যোগসূত্রের অখণ্ডতা ক্ষুণ্ণ করতে পারে। ইলেকট্রোফিউশন মেশিন এই ঝুঁকিগুলি মোকাবেলা করে নির্ভুল তাপমাত্রা নিয়ন্ত্রণ, সুস্থির তাপীয় প্রোফাইল এবং পুনরাবৃত্তিযোগ্য ওয়েল্ডিং প্যারামিটারের মাধ্যমে, যা মানুষের ভুল ও অসামঞ্জস্যতা একেবারে দূর করে। ইলেকট্রোফিউশন মেশিন কীভাবে নিরাপত্তা উন্নত করে, তা বোঝার জন্য এর প্রায়োগিক ডিজাইন, কার্যকারিতার বিশ্বস্ততা এবং চাহিদাপূর্ণ শিল্প পরিবেশে বাস্তব কার্যকারিতা পর্যালোচনা করা আবশ্যক।
কিভাবে ইলেকট্রোফিউশন মেশিন উৎকৃষ্ট যোগসূত্র অখণ্ডতা তৈরি করে
ফিউশন ওয়েল্ডিং পদ্ধতি এবং আণবিক বন্ধন
একটি ইলেকট্রোফিউশন মেশিন কাজ করে একটি বিশেষায়িত ইলেকট্রোফিউশন ফিটিং পাইপের প্রান্তে ঢুকিয়ে এবং অন্তর্ভুক্ত হিটিং কয়েলগুলোর মধ্য দিয়ে বৈদ্যুতিক কারেন্ট প্রয়োগ করে। এই কারেন্ট সঠিক ও নিয়ন্ত্রিত তাপ উৎপন্ন করে, যা ফিটিংয়ের অভ্যন্তর এবং পাইপের বাহ্যিক পৃষ্ঠকে গলিয়ে দেয়, ফলে উভয় উপাদান স্থায়ীভাবে একত্রিত হওয়ার জন্য একটি গলিত সংযোগস্থল তৈরি হয়। ঘর্ষণের উপর নির্ভরশীল বা খসে যাওয়ার ঝুঁকি থাকা স্ক্রু-সংযুক্ত মেকানিক্যাল কাপলিংয়ের বিপরীতে, একটি ইলেকট্রোফিউশন মেশিন একটি আণবিক বন্ধন তৈরি করে যা পাইপের গঠনের অংশই হয়ে ওঠে। এই ওয়েল্ডেড জয়েন্টটি এর পূর্ণ ক্রস-সেকশন জুড়ে সমান শক্তি প্রদর্শন করে, যার ফলে চাপ বা পীড়ন দ্বারা দুর্বল বিন্দুগুলো কাজে লাগানোর সুযোগ নষ্ট হয়ে যায়।
ইলেকট্রোফিউশন অপারেশনগুলোতে ধারাবাহিকতা এবং পুনরাবৃত্তিযোগ্যতা
প্রতিটি ইলেকট্রোফিউশন মেশিন মডেলে মাইক্রোপ্রসেসর-নিয়ন্ত্রিত হিটিং সাইকেল অন্তর্ভুক্ত থাকে, যা নির্দিষ্ট পাইপ উপাদান ও ব্যাসার্ধের জন্য অপ্টিমাইজ করা সময়-তাপমাত্রা প্রোফাইল অনুসরণ করে। একটি ইলেকট্রোফিউশন মেশিন স্বয়ংক্রিয়ভাবে হিটিং প্রগ্রেশন মনিটর করে, পাইপ ক্ষতিগ্রস্ত হওয়ার ঝুঁকি রোধ করতে ওভারহিটিং প্রতিরোধ করে এবং বৈদ্যুতিক রেজিস্ট্যান্স ফিডব্যাকের মাধ্যমে ফিউশন সম্পন্ন হওয়ার সময় নিশ্চিত করে। এই স্বয়ংক্রিয়করণ নিশ্চিত করে যে, কোনো অপারেটরের অভিজ্ঞতা বা পরিবেশগত শর্ত যাই হোক না কেন, একটি ইলেকট্রোফিউশন মেশিন দ্বারা তৈরি প্রতিটি জয়েন্ট একই মানের মানদণ্ড পূরণ করে। ক্ষেত্র প্রযুক্তিবিদরা প্রক্রিয়াটি তাড়াতাড়ি করতে পারেন না বা অতিরিক্ত তাপ প্রয়োগ করতে পারেন না, কারণ ইলেকট্রোফিউশন মেশিন তার নিয়ন্ত্রণ ব্যবস্থার মাধ্যমে সঠিক পদ্ধতি বাধ্যতামূলক করে।
ইলেকট্রোফিউশন মেশিন প্রযুক্তির নিরাপত্তা-সংক্রান্ত সুবিধা
চাপ অখণ্ডতা এবং দীর্ঘমেয়াদী বিশ্বস্ততা
উচ্চ চাপের জল, গ্যাস বা শিল্প তরল পরিবহনকারী পাইপলাইনগুলির জন্য এমন সংযোগ ব্যবস্থার প্রয়োজন হয় যা ব্যর্থতা ছাড়াই সম্পূর্ণ সিস্টেম চাপ বজায় রাখতে পারে। একটি ইলেকট্রোফিউশন মেশিন এমন জয়েন্ট তৈরি করে যা সর্বোচ্চ কার্যকরী চাপের ১.৫ থেকে ২.০ গুণ চাপে কঠোর চাপ পরীক্ষায় উত্তীর্ণ হয়, এবং ক্ষেত্র ডেটা দেখায় যে এই জয়েন্টগুলি অবিচ্ছিন্ন সেবার অধীনে দশক ধরে স্থিতিশীল থাকে। কারণ একটি ইলেকট্রোফিউশন মেশিন আলাদা উপাদানগুলির সংযোগ না করে পাইপের নিজস্ব উপাদানকে গলিয়ে দেয়, তাই জয়েন্টের শক্তি পাইপের নির্ধারিত বিস্ফোরণ চাপের কাছাকাছি হয়। এই নিরাপত্তা মার্জিন বিপর্যয়কর ব্যর্থতা, ধারণ ব্যর্থতা এবং পাইপলাইন বিস্ফোরণের পরিবেশগত বা স্বাস্থ্যগত পরিণতি প্রতিরোধ করে।
পরিবেশগত দূষণ প্রতিরোধ এবং সিলিং
জল বিতরণ প্রণালীগুলি যদি বাইরের ভূজল, অণুজীব বা রাসায়নিক পদার্থ পাইপলাইনের মধ্যে প্রবেশ করার জন্য সংযোগ সৃষ্টি করে, তবে সেগুলি দূষণের ঝুঁকির মুখে পড়ে। একটি ইলেকট্রোফিউশন মেশিন শূন্য ডেড-লেগ বা পকেট স্পেস সহ হারমেটিক্যালি সিল করা জয়েন্ট তৈরি করে, যেখানে দূষণকারী পদার্থ জমা হতে পারে বা বায়োফিল্ম গঠিত হতে পারে। ফিউশন ওয়েল্ডিং সম্পূর্ণরূপে ফাঁক, চিপ, এবং যান্ত্রিক ফিটিংগুলি প্রায়শই থ্রেড ইন্টারফেস বা কাপলিং শোল্ডারে তৈরি করে এমন পৃষ্ঠগুলিকে অপসারণ করে। পানীয় জল পাইপলাইন এবং চিকিৎসা গ্যাস প্রণালীর জন্য, একটি ইলেকট্রোফিউশন মেশিন নিয়ন্ত্রণমূলক মানদণ্ড যা আইনগতভাবে প্রয়োজনীয় এবং জনস্বাস্থ্যের জন্য অপরিহার্য, সেই দূষণ নিয়ন্ত্রণ প্রদান করে।
স্থাপনের নিরাপত্তা এবং কার্যকরী বিশ্বস্ততা
ইলেকট্রোফিউশন মেশিন ব্যবহার করে কাজ করা ক্ষেত্র কর্মীরা অন্যান্য সংযোগ পদ্ধতির তুলনায় এমন নিরাপত্তা বৈশিষ্ট্য থেকে উপকৃত হন যা এই মেশিনে অন্তর্ভুক্ত থাকে। আধুনিক ইলেকট্রোফিউশন মেশিনগুলিতে বিদ্যুৎ সংযোগ বিচ্ছিন্ন হলে স্বয়ংক্রিয়ভাবে বন্ধ হওয়ার ব্যবস্থা রয়েছে, যা দুর্বল বা অপ্রত্যাশিত জয়েন্ট তৈরি করতে পারে এমন বিপজ্জনক আংশিক তাপনকে প্রতিরোধ করে। একটি ইলেকট্রোফিউশন মেশিন তাপন প্রগ্রেস সম্পর্কে বাস্তব-সময়ের তথ্য প্রদর্শন করে, ঠান্ডা করার প্রক্রিয়া সম্পন্ন হওয়ার পর নিশ্চিতকরণ দেয় এবং কোনো সিস্টেম ত্রুটি ঘটলে অপারেটরদের সতর্ক করে। এই নিরাপত্তা ইন্টারলকগুলি নিশ্চিত করে যে ইনস্টলেশন দলগুলি ভুলবশত ত্রুটিপূর্ণ জয়েন্ট তৈরি করবে না বা ইলেকট্রোফিউশন মেশিনটি ভুলভাবে প্রয়োগ করবে না—যেকোনো ভুল ঘটলে তাৎক্ষণিক নведом দেওয়া হবে।
ইলেকট্রোফিউশন মেশিনের মাধ্যমে পারফরম্যান্স যাচাইকরণ এবং নিয়ন্ত্রক অনুমোদন
পরীক্ষা মানদণ্ড এবং প্রমাণীকরণ প্রোটোকল
একটি ইলেকট্রোফিউশন মেশিনকে আইএসও ১২১৭৬, এএসটিএম ডি২৬৫৭ এবং ইএন ১৫২১৮ সহ কঠোর আন্তর্জাতিক মান পূরণ করতে হবে, যা সরঞ্জামের ডিজাইন, তাপীয় প্রোফাইল এবং জয়েন্টের কার্যকারিতা সংক্রান্ত প্রয়োজনীয়তা নির্দিষ্ট করে। এই মানগুলি নির্দিষ্ট করে যে কীভাবে একটি ইলেকট্রোফিউশন মেশিন আচরণ করা উচিত, এটিতে কোন নিরাপত্তা বৈশিষ্ট্য অন্তর্ভুক্ত থাকা আবশ্যিক এবং এটি কোন কার্যকরী প্যারামিটার বজায় রাখতে হবে। ইলেকট্রোফিউশন মেশিন তৈরি করা প্রস্তুতকারকদের তাদের সরঞ্জামের বিরুদ্ধে টান পরীক্ষা, চাপ চক্রীয় পরীক্ষা এবং পরিবেশগত চাপ পরীক্ষা সম্পাদন করতে হবে, যাতে প্রমাণিত হয় যে তাদের ইলেকট্রোফিউশন মেশিন দ্বারা তৈরি জয়েন্টগুলি বাস্তব পরিস্থিতিতে ব্যর্থ হবে না। পাইপলাইন অপারেটররা এই সার্টিফায়েড মানগুলির উপর নির্ভর করেন যাতে নিশ্চিত করা যায় যে কোনো ইলেকট্রোফিউশন মেশিন ইনস্টলেশন তাদের নিরাপত্তা ও বিশ্বস্ততা প্রয়োজনীয়তা পূরণ করছে।
ডকুমেন্টেশন, ট্রেসেবিলিটি এবং ঝুঁকি ব্যবস্থাপনা
পেশাদার ইলেকট্রোফিউশন কাজের জন্য প্রতিটি ইলেকট্রোফিউশন মেশিন দ্বারা তৈরি সংযোগস্থলের তারিখ, অপারেটরের পরিচয়, সরঞ্জামের সিরিয়াল নম্বর এবং ফিউশন চক্রের সময় রেকর্ড করা বৈদ্যুতিক প্যারামিটারগুলি নথিভুক্ত করা আবশ্যিক। এই ট্রেসেবিলিটি পাইপলাইন অপারেটরদের যেকোনো সংযোগস্থল সংক্রান্ত উদ্বেগ তদন্ত করতে এবং কর্মক্ষমতা ডেটাকে নির্দিষ্ট ইলেকট্রোফিউশন মেশিন ইউনিট বা অপারেটর প্রশিক্ষণ রেকর্ডের সাথে যুক্ত করতে সক্ষম করে। ডিজিটাল লগিং ক্ষমতাসম্পন্ন একটি ইলেকট্রোফিউশন মেশিন স্বয়ংক্রিয়ভাবে এই তথ্য সংরক্ষণ করে, যা নিয়ন্ত্রক পরিদর্শন এবং দায়িত্ব পূরণের জন্য একটি নিরীক্ষণযোগ্য রেকর্ড তৈরি করে। যখন একটি পাইপলাইন সিস্টেমকে প্রমাণ করতে হয় যে সমস্ত সংযোগ নিরাপত্তা মান পূরণ করে, তখন ব্যাপক নথিভুক্তিসহ একটি ইলেকট্রোফিউশন মেশিন পাইপলাইন প্রকৌশলী এবং পরিদর্শকদের দাবি করা প্রমাণ প্রদান করে।
প্রশ্নোত্তর
একটি ইলেকট্রোফিউশন মেশিন কি সমস্ত পাইপ উপাদান এবং আকারের সাথে কাজ করতে পারে?
একটি ইলেকট্রোফিউশন মেশিন বিশেষভাবে থার্মোপ্লাস্টিক পাইপের জন্য ডিজাইন করা হয়েছে, যার মধ্যে প্রধানত পলিইথিলিন এবং পলিপ্রোপিলিন অন্তর্ভুক্ত, যার ব্যাস ২০ মিমি থেকে ৬৩০ মিমি পর্যন্ত হতে পারে, যা মেশিনের মডেলের উপর নির্ভর করে। বিভিন্ন ইলেকট্রোফিউশন মেশিন মডেল নির্দিষ্ট উপাদান প্রকার এবং ব্যাস পরিসরের জন্য কনফিগার করা হয়, তাই অপারেটরদের তাদের প্রয়োগের সাথে তাদের সরঞ্জাম মিলিয়ে নিতে হবে। ধাতব পাইপ বা যেসব উপাদান গলে ও ফিউজ হয় না তাদের উপর ইলেকট্রোফিউশন মেশিন ব্যবহার করা যায় না, তাই কাজ শুরু করার আগে সর্বদা উপাদান সামঞ্জস্য যাচাই করা আবশ্যিক। নির্মাতারা বিস্তারিত স্পেসিফিকেশন প্রদান করেন যেখানে উল্লেখ করা থাকে যে কোন ইলেকট্রোফিউশন মেশিন মডেল কোন পাইপ উপাদান এবং আকারের পরিসরের সাথে কাজ করে।
একটি ইলেকট্রোফিউশন মেশিন একটি একক জয়েন্ট সম্পন্ন করতে কতক্ষণ সময় নেয়?
ইলেকট্রোফিউশন মেশিনের জন্য ফিউশন সময় সাধারণত ফিটিংয়ের আকার এবং পাইপের ব্যাসার্ধের উপর নির্ভর করে ২০ থেকে ৬০ সেকেন্ডের মধ্যে হয়, যার পরে ৩ থেকে ১০ মিনিটের একটি শীতলীকরণ সময় অতিবাহিত হয়, যে সময়ে জয়েন্টটি অবিচলিত রাখা আবশ্যিক। একটি ইলেকট্রোফিউশন মেশিনে কাউন্টডাউন টাইমার প্রদর্শিত হয় যাতে অপারেটররা ঠিক জানতে পারেন যে তাপ প্রয়োগ কখন শেষ হয়েছে এবং শীতলীকরণ কখন সম্পন্ন হয়েছে, ফলে জয়েন্টের প্রস্তুতি নিয়ে অনিশ্চয়তা দূর হয়। ছোট ব্যাসার্ধের পাইপগুলি ইলেকট্রোফিউশন মেশিন দ্বারা ফিউশন করতে ৩০ সেকেন্ডের কম সময় লাগতে পারে, অন্যদিকে বড় ব্যাসার্ধের পাইপের ক্ষেত্রে ইলেকট্রোফিউশন মেশিন ব্যবহার করে তাপ প্রয়োগের জন্য কয়েক মিনিট সময় লাগতে পারে। মোট কাজের সময় ম্যানুয়াল থ্রেডিং বা আঠার শুকনো হওয়ার তুলনায় উল্লেখযোগ্যভাবে দ্রুত, যা বৃহৎ স্কেল পাইপলাইন ইনস্টলেশনের জন্য ইলেকট্রোফিউশন মেশিনকে দক্ষ করে তোলে।
যদি কোনো ইলেকট্রোফিউশন মেশিনের সংযোগ ক্ষেত্রে ব্যর্থ হয় তবে কী ঘটবে?
সঠিকভাবে সম্পন্ন করা ইলেকট্রোফিউশন মেশিন জয়েন্টগুলি সাধারণ অপারেটিং শর্তে খুব কমই ব্যর্থ হয়, কিন্তু যদি কোনো ত্রুটিপূর্ণ জয়েন্ট আবিষ্কৃত হয়, তবে ব্যর্থ ফিটিংটি কেটে ফেলে একটি রিপেয়ার টি বা কাপলিং ব্যবহার করে নতুন ইলেকট্রোফিউশন মেশিন সংযোগ দিয়ে প্রতিস্থাপন করা যেতে পারে। পাইপলাইন সিস্টেমগুলি প্রায়শই আইসোলেশন ভাল্ভ এবং অতিরিক্ত রুট নিয়ে ডিজাইন করা হয় যাতে একটি একক জয়েন্ট ব্যর্থ হলেও সমগ্র নেটওয়ার্ক বন্ধ না হয়, ফলে কোনো বিরল দুর্ঘটনার প্রভাব সীমিত থাকে। চাপ পরীক্ষার সময় বা সিস্টেম সেবায় যাওয়ার আগে যদি কোনো ইলেকট্রোফিউশন মেশিন সংযোগ ব্যর্থ হয়, তবে তা হয় উপাদানের ত্রুটি নয় অপারেটরের ভুলের নির্দেশ করে, যা উভয়ই তৎক্ষণাৎ সমাধান করা যায়। মূল কারণ চিহ্নিত করার পর একই ইলেকট্রোফিউশন মেশিন প্রযুক্তি ব্যবহার করে ক্ষেত্রে মেরামত করলে পাইপলাইন পূর্ণ সেবাযোগ্য অবস্থায় ফিরে আসে।