
 EN


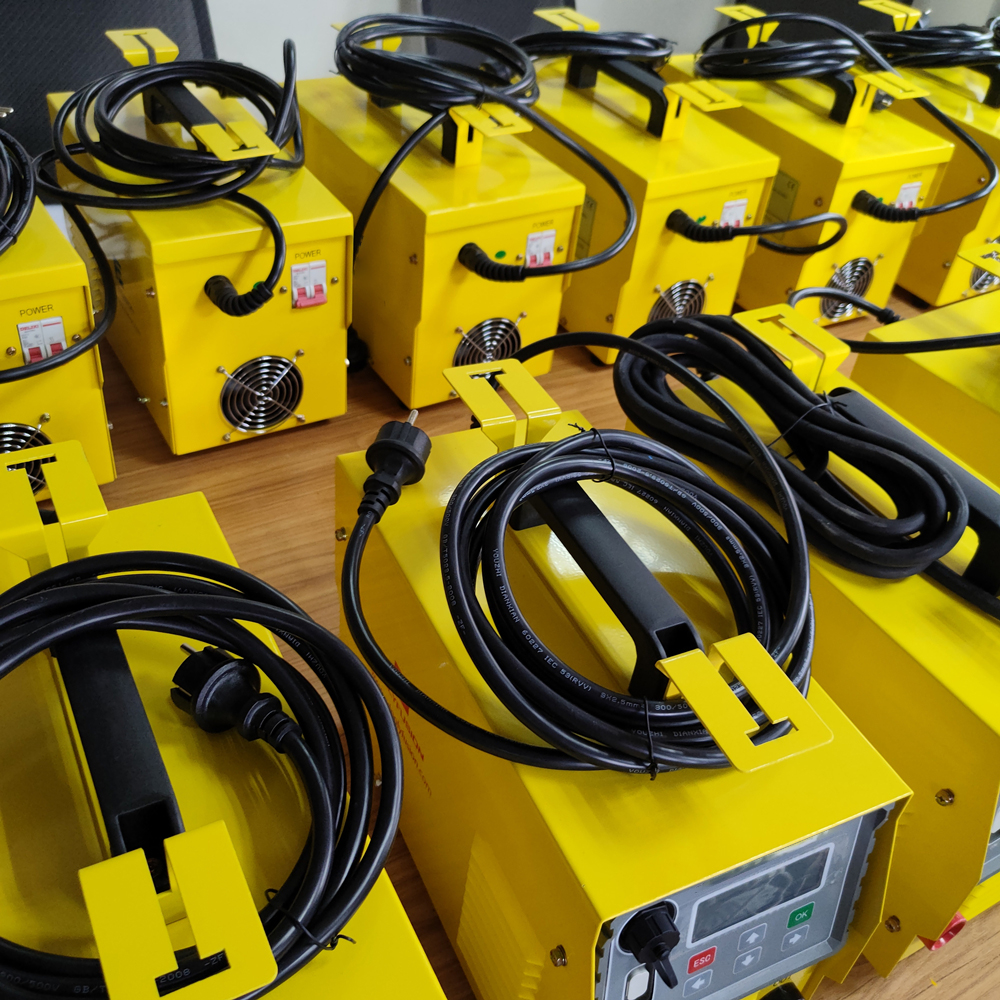
A csővezetékek biztonsága megbízható, biztonságos kapcsolatoktól függ, amelyek ellenállnak a nyomásnak, a hőmérséklet-ingadozásoknak és a környezeti terheléseknek. Egy elektrofúziós gép alapvető szerepet játszik ezeknek a teljesítményszabványoknak az elérésében, mivel összehegesztett illesztéseket hoz létre polietilén és egyéb termoplasztik csövek között. Az elektrofúziós gép eltér a mechanikus illesztésektől vagy ragasztóalapú módszerektől abban, hogy elektromos ellenállási fűtést alkalmaz a csőanyagok olvasztására és molekuláris szinten történő összekötésére, így olyan illesztéseket eredményez, amelyek szilárdságukban megegyeznek a csőanyaggal. Ennek az alapvető előnynek köszönhetően az elektrofúziós gép vált a vízelosztó-, gázszállító-, bányászati és ipari folyadéktranszport-rendszerek világszerte preferált technológiájává.
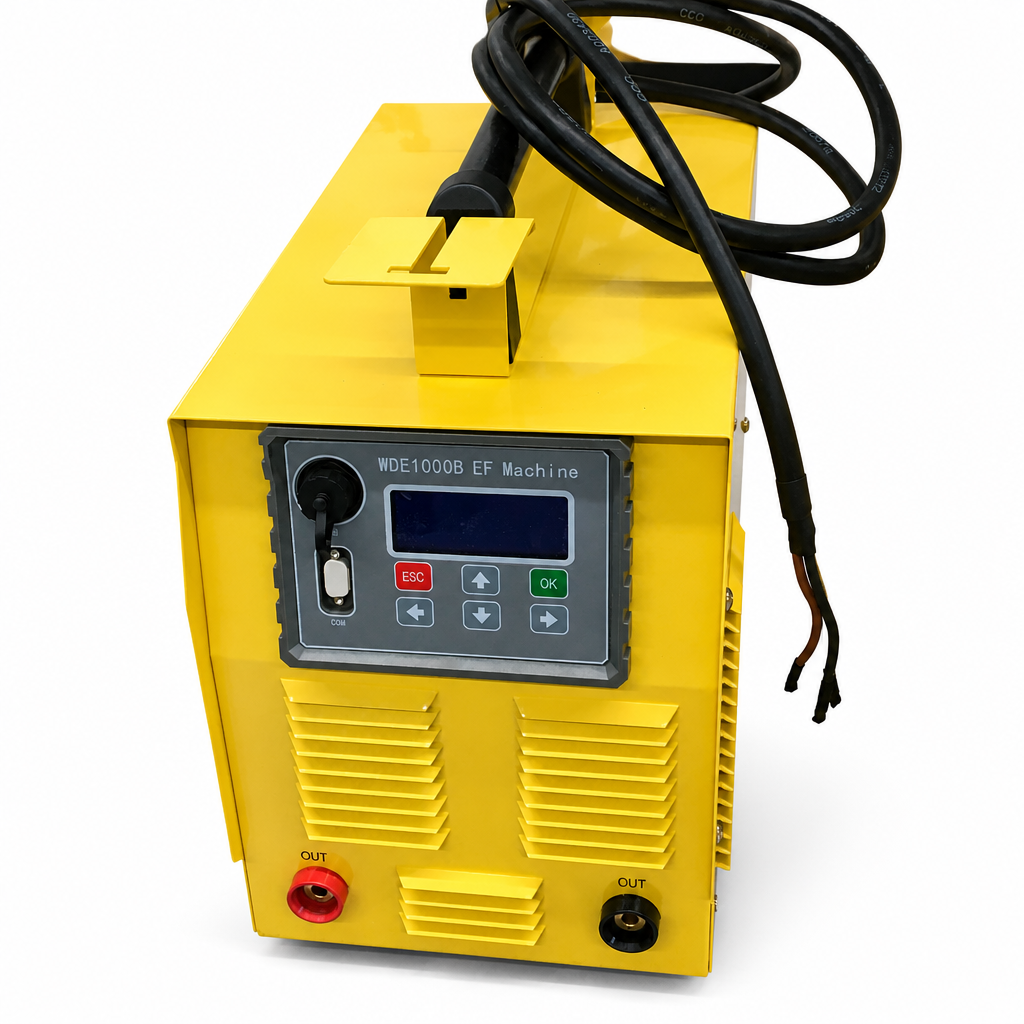
Az elektrofúziós gépek biztonsági előnyei messze túlmutatnak az egyszerű csatlakozási szilárdságon. Minden vezetékrendszer sajátos kockázatokat hordoz magában: nyomáslökések, anyagromlás, környezeti szennyeződések és telepítési változékonyság – mindezek veszélyeztethetik a csatlakozások integritását. Az elektrofúziós gépek ezeket a kockázatokat pontos hőmérséklet-szabályozással, egyenletes fűtési profilokkal és ismételhető hegesztési paraméterekkel enyhítik, amelyek kizárják az emberi hibákat és az inkonzisztenciákat. Az elektrofúziós gépek biztonsági javulásának megértéséhez meg kell vizsgálni műszaki tervezésüket, üzemeltetési megbízhatóságukat és valós világbeli teljesítményüket igényes ipari környezetekben.
Hogyan Elektrofúziós gép Kiváló csatlakozási integritás létrehozása
Fúziós hegesztési mechanizmus és molekuláris kötés
Az elektrofúziós gép működése során egy speciális elektrofúziós illesztőelemet helyeznek a cső végébe, és áramot vezetnek be az épített fűtőtekercsekbe. Az áram pontosan szabályozott hőt fejleszt ki, amely megolvasztja az illesztőelem belső felületét és a cső külső felületét is, így egy olvadt határfelület jön létre, ahol a két anyag örökre összeolvad. Ellentétben a súrlódáson vagy a lazulásra hajlamos menetes kapcsolatokon alapuló mechanikus csatlakozókkal, az elektrofúziós gép molekuláris kötést hoz létre, amely a cső szerkezetének részévé válik. Ez a hegesztett illesztés egységes szilárdságot mutat keresztmetszete mentén, így megszünteti azokat a gyenge pontokat, amelyeket a nyomás vagy a mechanikai igénybevétel kihasználhatna.
Az elektrofúziós műveletek konzisztenciája és ismételhetősége
Minden elektrofúziós gépmodell mikroprocesszor-vezérelt fűtési ciklusokat alkalmaz, amelyek pontos idő-hőmérséklet-profilokat követnek, és ezeket a profilokat specifikus csőanyagokhoz és átmérőkhöz optimalizálták. Az elektrofúziós gép automatikusan figyeli a fűtés haladását, megakadályozza a csövek károsodását okozó túlmelegedést, és az elektromos ellenállás visszajelzésén keresztül megerősíti, amikor a fúzió befejeződött. Ez az automatizálás biztosítja, hogy minden, az elektrofúziós géppel készített illesztés azonos minőségi szabványoknak feleljen meg, függetlenül az üzemeltető tapasztalatától vagy a környezeti feltételektől. A terepi műszaki szakemberek nem gyorsíthatják fel a folyamatot, sem alkalmazhatnak túlzott hőt, mert az elektrofúziós gép vezérlőrendszere kényszeríti a helyes eljárás betartását.
Az elektrofúziós géptechnológia biztonsági szempontból kritikus előnyei
Nyomásállóság és hosszú távú megbízhatóság
A nagynyomású vizet, gázt vagy ipari folyadékokat szállító vezetékek olyan csatlakozórendszereket igényelnek, amelyek képesek a teljes rendszer nyomását hibamentesen fenntartani. Az elektrofúziós gép olyan illesztéseket hoz létre, amelyek sikeresen átmennek a szigorú nyomáspróbán – a próbanyomás 1,5–2,0-szerese a maximális üzemi nyomásnak –, és a terepadatok azt mutatják, hogy ezek az illesztések évtizedekig stabilak maradnak folyamatos üzemelés mellett. Mivel az elektrofúziós gép a cső anyagát magát olvadja össze, nem pedig különálló alkatrészeket kapcsol össze, az illesztés szilárdsága közelíti a cső megadott szakadási nyomását. Ez a biztonsági tartalék megakadályozza a katasztrofális meghibásodásokat, a tartályok tömítetlenségét, valamint a vezetékrepedés környezeti vagy egészségügyi következményeit.
Környezetszennyezés megelőzése és tömítés
A vízelosztó rendszerek kockázatot jelentenek a szennyeződésre, ha a csatlakozások lehetővé teszik a külső felszín alatti víz, mikroorganizmusok vagy vegyi anyagok bejutását a vezetékbe. Az elektrofúziós gép hermetikusan záródó illesztéseket hoz létre, amelyekben nincsenek halott térképződések vagy zsebek, ahol szennyeződések gyűlhetnének össze, illetve biofilm alakulhatna ki. A fúziós hegesztés teljes mértékben megszünteti a rések, repedések és felületek kialakulását, amelyeket a mechanikus szerelvények gyakran okoznak a menetes illesztéseknél vagy a csatlakozó vállaknál. Az ivóvízvezetékek és az orvosi gázrendszerek esetében az elektrofúziós gép biztosítja azt a szennyeződés-ellenőrzést, amelyet a szabályozási előírások követelnek meg, és amelyre a közegészségügyi biztonság szükséges.
Beszerelési biztonság és üzemeltetési megbízhatóság
A mezőn dolgozó személyzet az elektrofúziós gépekbe épített biztonsági funkcióktól profitál, amelyek más csatlakozási módszerek esetében hiányoznak. A modern elektrofúziós gépek automatikus kikapcsolódást tartalmaznak áramszünet esetén, így megakadályozzák a veszélyes részleges fűtést, amely gyenge vagy előre nem jelezhető illesztéseket eredményezhetne. Az elektrofúziós gép valós idejű információkat jelenít meg a fűtési folyamatról, megerősíti, amikor a hűtés befejeződött, és figyelmezteti az üzemeltetőket bármely rendszerhiba esetén. Ezek a biztonsági zárókészülékek azt jelentik, hogy a telepítőcsapatok nem tudnak véletlenül hibás illesztéseket létrehozni, illetve nem tudnak helytelenül alkalmazni egy elektrofúziós gépet anélkül, hogy azonnali értesítést kapnának.
Teljesítmény-ellenőrzés és szabályozási megfelelőség az elektrofúziós gépek révén
Tesztelési szabványok és tanúsítási protokollok
Egy elektrofúziós gépnek meg kell felelnie a szigorú nemzetközi szabványoknak, például az ISO 12176-nak, az ASTM D2657-nek és az EN 15218-nak, amelyek meghatározzák a berendezés tervezését, a fűtési profilokat és az illesztések teljesítményére vonatkozó követelményeket. Ezek a szabványok meghatározzák, hogyan kell működnie egy elektrofúziós gépnek, milyen biztonsági funkciókat kell tartalmaznia, és milyen üzemeltetési paramétereket kell fenntartania. Az elektrofúziós gépeket gyártó cégeknek húzóvizsgálatokat, nyomásciklus-vizsgálatokat és környezeti feszültségvizsgálatokat kell végezniük berendezéseiken annak igazolására, hogy az általuk gyártott elektrofúziós gépek által létrehozott illesztések nem hibásodnak meg valós körülmények között. A csővezeték-üzemeltetők ezekre a tanúsított szabványokra támaszkodnak annak ellenőrzésére, hogy egy elektrofúziós gép telepítése megfelel-e biztonsági és megbízhatósági követelményeiknek.
Dokumentáció, nyomon követhetőség és kockázatkezelés
A professzionális elektrofúziós munkavégzés azt követeli meg, hogy minden elektrofúziós géppel készített illesztést dokumentáljanak: a dátummal, az operátor azonosságával, a berendezés sorozatszámával és az olvadási ciklus során rögzített elektromos paraméterekkel. Ez a nyomkövethetőség lehetővé teszi a vezetékrendszerek üzemeltetőinek, hogy bármely illesztéssel kapcsolatos aggályt vizsgáljanak, és a teljesítményadatokat konkrét elektrofúziós gépekhez vagy az operátorok képzési anyagaihoz kössék vissza. Az elektrofúziós gép digitális naplózási funkcióval automatikusan tárolja ezt az információt, így auditálható feljegyzést hoz létre, amely megfelel a szabályozási ellenőrzéseknek és a felelősségi követelményeknek. Amikor egy vezetékrendszernek bizonyítania kell, hogy minden csatlakozás megfelel a biztonsági szabványoknak, az átfogó dokumentációt nyújtó elektrofúziós gép bizonyítékot szolgáltat a vezetékrendszerek mérnökei és ellenőrei által igényelt szinten.
GYIK
Használható-e egy elektrofúziós gép minden csőanyagból és méretből készült csővel?
Az elektrofúziós gépet kifejezetten termoplasztik csövekhez tervezték, elsősorban polietilénből és polipropilénből készültek, átmérőjük a berendezés modelljétől függően 20 mm-től 630 mm-ig terjed. A különböző elektrofúziós gépmodellek specifikus anyagtípusokhoz és átmérőtartományokhoz vannak konfigurálva, ezért az üzemeltetőknek a berendezést alkalmazásukhoz kell igazítaniuk. Az elektrofúziós gépet nem lehet fémcsöveken vagy olyan anyagokon használni, amelyek nem olvadnak és nem fúzódnak össze, így az anyagkompatibilitást mindig ellenőrizni kell a munka megkezdése előtt. A gyártók részletes műszaki adatokat szolgáltatnak, amelyekből kiderül, hogy egy adott elektrofúziós gépmodell milyen csőanyagokkal és mérettartományokkal kompatibilis.
Mennyi ideig tart egy elektrofúziós gép egyetlen kötés elkészítéséhez?
Az elektrofúziós gép összeolvasztási ideje általában 20–60 másodperc, a csatlakozó méretétől és a cső átmérőjétől függően, majd 3–10 perc hűtési idő következik, amely alatt az illesztést zavartalanul kell hagyni. Az elektrofúziós gép visszaszámláló időzítőket jelenít meg, így az üzemeltetők pontosan tudják, mikor fejeződik be a fűtés, és mikor ér véget a hűtés, elkerülve ezzel a kapcsolat készenlétéről való találgatást. Kisebb átmérőjű csövek összeolvasztása az elektrofúziós géppel kevesebb mint 30 másodperc alatt is befejeződhet, míg nagy átmérőjű alkalmazásoknál az elektrofúziós géppel több perc fűtési időre is szükség lehet. A teljes feladatidő jelentősen rövidebb, mint a kézi menetvágás vagy az ragasztók szilárdulási ideje, így az elektrofúziós gép hatékony megoldást nyújt nagy léptékű csővezeték-építkezésekhez.
Mi történik, ha egy elektrofúziós gép kapcsolata meghibásodik a terepen?
A megfelelően kivitelezett elektrofúziós géppel készített kötés ritkán hibásodik meg normál üzemeltetési körülmények között, de ha mégis észlelnek egy hibás kötést, a meghibásodott illesztőelemet ki lehet vágni, és helyettesíthető egy új elektrofúziós géppel készített kötéssel, például javító T-el vagy csatlakozóval. A vezetékrendszereket gyakran olyan elválasztó szelepekkel és redundáns útvonalakkal tervezik, hogy egyetlen kötés meghibásodása ne állítsa le az egész hálózatot, így korlátozva bármely ritka hibás működés hatását. Az elektrofúziós géppel készített kötés nyomáspróbája során vagy a rendszer üzembe helyezése előtt bekövetkező meghibásodása anyaghibára vagy kezelői hibára utal, amelyek mindkét esetben azonnal kijavíthatók. A terepen ugyanazzal az elektrofúziós géppel végzett javítás – miután az alapvető ok azonosításra került – teljes üzemszerűséget biztosít a vezetékrendszer számára.