
 EN


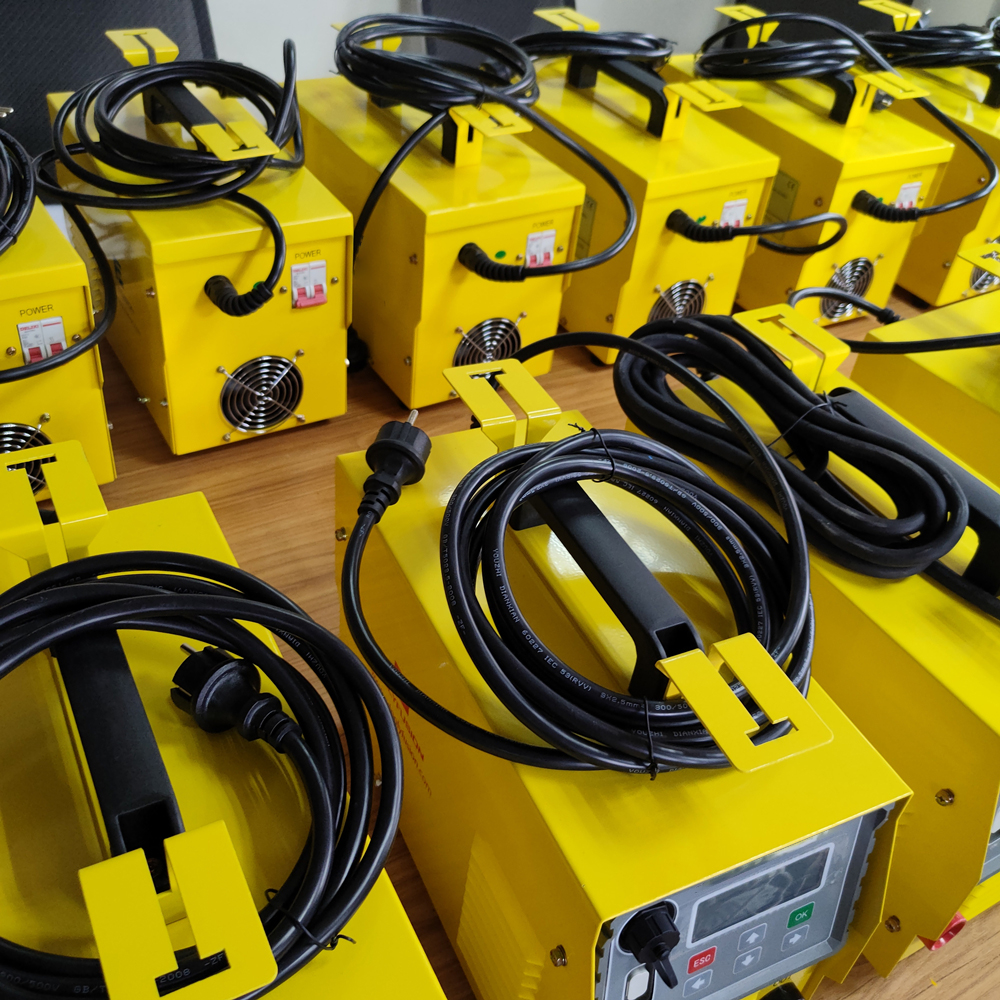
Безопасность трубопроводов зависит от надёжных и прочных соединений, способных выдерживать давление, перепады температуры и воздействие окружающей среды. Электромуфтовая электросварочный аппарат играет ключевую роль в достижении этих стандартов производительности, создавая соединения с помощью электросварки плавлением между полиэтиленовыми и другими термопластичными трубами. В отличие от механических фитингов или методов, основанных на использовании клея, электросварочная машина использует нагрев за счёт электрического сопротивления для расплавления и соединения трубных материалов на молекулярном уровне, обеспечивая стыки, прочность которых равна прочности самого трубного материала. Это фундаментальное преимущество сделало электросварочную машину предпочтительной технологией в системах водоснабжения, газотранспорта, горнодобывающих операциях и промышленных системах транспортировки жидкостей по всему миру.
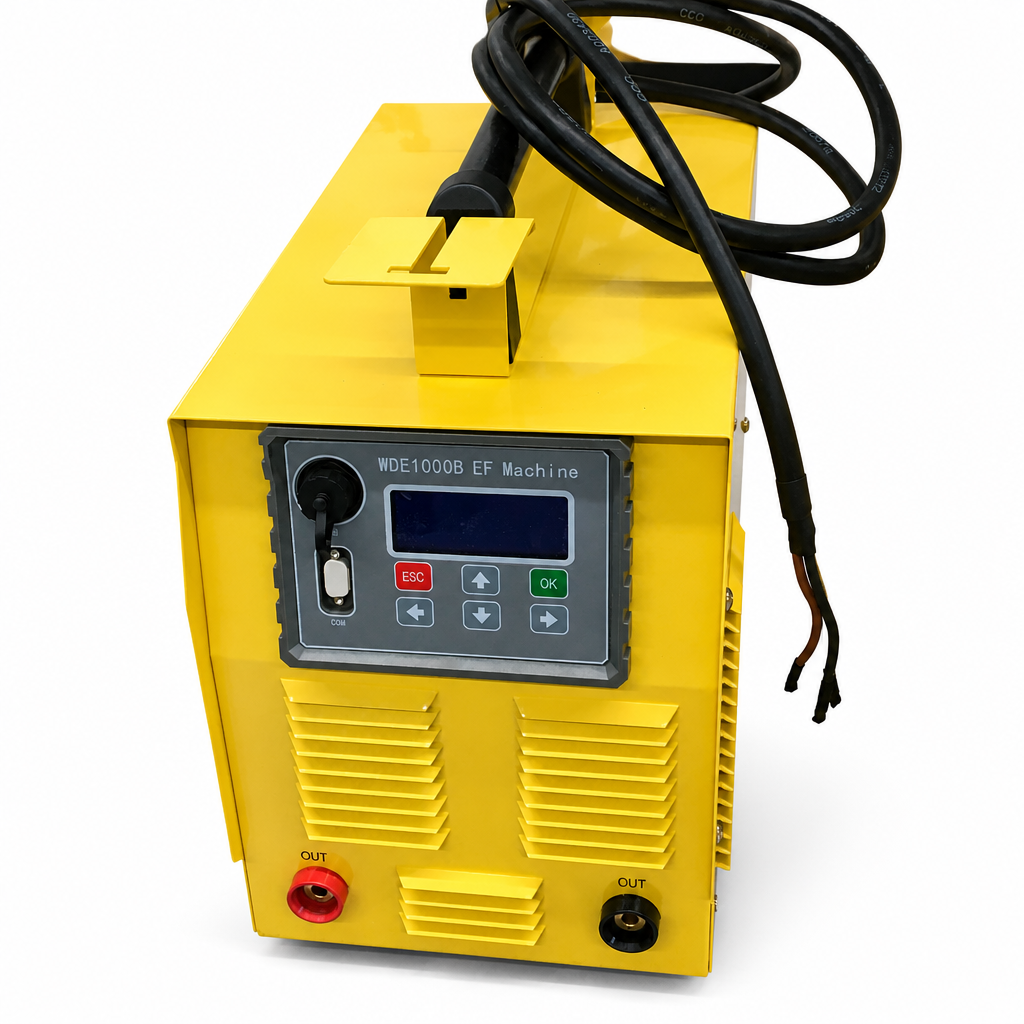
Преимущества безопасности использования электросварочной машины выходят за рамки простой прочности соединения. Каждая трубопроводная система несёт в себе присущие риски: гидравлические удары, деградация материала, загрязнение окружающей среды и неоднородность монтажа — всё это может нарушить целостность соединений. Электросварочная машина устраняет эти риски благодаря точному контролю температуры, стабильным профилям нагрева и воспроизводимым параметрам сварки, исключающим человеческий фактор и нестабильность. Понимание того, как электросварочная машина повышает безопасность, требует анализа её технического исполнения, эксплуатационной надёжности и реальных показателей работы в сложных промышленных условиях.
Как используется Электросварочный аппарат Обеспечивает превосходную целостность соединений
Механизм сварки плавлением и молекулярное соединение
Электросварочная машина работает путём введения специальной электросварной муфты в торец трубы и подачи электрического тока через встроенные нагревательные спирали. Этот ток создаёт точное, контролируемое тепло, которое расплавляет как внутреннюю поверхность муфты, так и наружную поверхность трубы, формируя расплавленный интерфейс, где два материала необратимо соединяются на молекулярном уровне. В отличие от механических соединений, основанных на трении или резьбовых соединениях, склонных к ослаблению, электросварочная машина создаёт молекулярную связь, ставшую неотъемлемой частью самой трубы. Такой сварной шов обладает равномерной прочностью по всему поперечному сечению, устраняя слабые места, которые могли бы быть подвержены воздействию давления или механических нагрузок.
Стабильность и воспроизводимость при электросварке
Каждая модель электросварочной машины оснащена микропроцессорным управлением циклами нагрева, которые следуют строго заданным профилям времени и температуры, оптимизированным для конкретных материалов и диаметров труб. Электросварочная машина автоматически отслеживает ход нагрева, предотвращает перегрев, способный повредить трубу, и подтверждает завершение процесса сварки посредством обратной связи по электрическому сопротивлению. Такая автоматизация гарантирует, что каждый стык, выполненный с помощью электросварочной машины, соответствует одинаковым стандартам качества независимо от квалификации оператора или условий окружающей среды. Полевые техники не могут ускорять процесс или применять избыточное тепло, поскольку электросварочная машина принудительно обеспечивает соблюдение правильной процедуры через свою систему управления.
Критически важные преимущества технологии электросварочных машин
Герметичность под давлением и долгосрочная надёжность
Трубопроводы, транспортирующие воду, газ или промышленные жидкости под высоким давлением, требуют систем соединения, способных выдерживать полное рабочее давление системы без разрушения. Электросварочная машина создаёт соединения, которые успешно проходят строгие испытания на давление при 1,5–2,0-кратном превышении максимального рабочего давления; данные, полученные в условиях эксплуатации, показывают, что такие соединения сохраняют стабильность в течение десятилетий при непрерывной работе. Поскольку электросварочная машина сплавляет сам материал трубы, а не соединяет отдельные компоненты, прочность соединения приближается к расчётному давлению разрыва трубы. Такой запас прочности предотвращает катастрофические разрушения, нарушения герметичности и связанные с разрывом трубопровода экологические или угрожающие здоровью последствия.
Предотвращение загрязнения окружающей среды и обеспечение герметичности
Системы распределения воды подвержены риску загрязнения, если соединения позволяют проникновение внешних грунтовых вод, микроорганизмов или химических веществ в трубопровод. Электросварочная машина создаёт герметично запаянные соединения без «мёртвых зон» или карманов, где могут накапливаться загрязняющие вещества или развиваться биоплёнка. Сварной шов полностью устраняет зазоры, щели и поверхности, которые часто возникают при механических фитингах на резьбовых стыках или плечах муфт. Для трубопроводов питьевой воды и систем медицинских газов электросварочная машина обеспечивает контроль загрязнений, требуемый нормативными стандартами и необходимый для охраны общественного здоровья.
Безопасность монтажа и эксплуатационная надёжность
Полевой персонал, работающий с электромуфтой, получает выгоду от встроенных функций безопасности, отсутствующих у других методов соединения. Современные электромуфты оснащены автоматическим отключением при прерывании подачи питания, что предотвращает опасный частичный нагрев, способный привести к образованию слабых или непредсказуемых соединений. Электромуфта отображает информацию в реальном времени о ходе процесса нагрева, подтверждает завершение охлаждения и оповещает операторов о любых неисправностях системы. Благодаря этим блокировкам безопасности бригады монтажников не могут случайно создать дефектные соединения или неправильно применить электромуфту без немедленного уведомления.
Подтверждение эксплуатационных характеристик и соответствие нормативным требованиям с помощью электромуфт
Испытательные стандарты и протоколы сертификации
Электросварочная машина должна соответствовать строгим международным стандартам, включая ISO 12176, ASTM D2657 и EN 15218, которые определяют требования к конструкции оборудования, температурным профилям нагрева и характеристикам сварных соединений. Эти стандарты задают поведение электросварочной машины, обязательные функции безопасности и эксплуатационные параметры, которые она должна поддерживать. Производители электросварочных машин обязаны проводить испытания своей техники на растяжение, циклическое давление и воздействие внешней среды, чтобы подтвердить, что соединения, выполненные с помощью их оборудования, не разрушатся в реальных условиях эксплуатации. Эксплуатирующие организации трубопроводов полагаются на эти сертифицированные стандарты для проверки соответствия монтажа электросварочной машины требованиям безопасности и надёжности.
Документация, прослеживаемость и управление рисками
Профессиональная электросварка требует документирования каждой сварной муфты, выполненной с помощью электросварочного аппарата: указываются дата, данные оператора, серийный номер оборудования и электрические параметры, зафиксированные в ходе цикла сварки. Такая прослеживаемость позволяет эксплуатирующим организациям трубопроводов анализировать возможные проблемы с отдельными соединениями и сопоставлять данные об эксплуатационных характеристиках с конкретными единицами электросварочного оборудования или записями о подготовке операторов. Электросварочный аппарат с цифровой функцией регистрации автоматически сохраняет эту информацию, формируя проверяемую документацию, соответствующую требованиям регуляторных инспекций и обязательствам по ответственности. Когда необходимо подтвердить соответствие всех соединений трубопроводной системы нормам безопасности, электросварочный аппарат с полной системой документирования предоставляет доказательства, требуемые инженерами-трубопроводчиками и инспекторами.
ЧаВО
Может ли электросварочный аппарат работать со всеми типами трубных материалов и диаметрами?
Электросварочная машина специально предназначена для термопластичных труб, в первую очередь из полиэтилена и полипропилена, диаметром от 20 мм до 630 мм в зависимости от модели оборудования. Различные модели электросварочных машин настроены на определённые типы материалов и диапазоны диаметров, поэтому операторы должны подбирать оборудование в соответствии с конкретной задачей. Электросварочную машину нельзя использовать для металлических труб или материалов, которые не плавятся и не сплавляются, поэтому совместимость материала всегда необходимо проверять перед началом работы. Производители предоставляют подробные технические характеристики, указывающие, с какими материалами труб и в каких диапазонах размеров совместима та или иная модель электросварочной машины.
Сколько времени требуется электросварочной машине для выполнения одного соединения?
Время сплавления для электросварочного аппарата обычно составляет от 20 до 60 секунд в зависимости от размера фитинга и диаметра трубы, за которым следует период охлаждения продолжительностью от 3 до 10 минут, в течение которого соединение должно оставаться неподвижным. Электросварочный аппарат отображает обратный отсчёт времени, чтобы операторы точно знали, когда завершится нагрев и когда закончится охлаждение, устраняя неопределённость относительно готовности соединения. Для труб меньшего диаметра, соединяемых с помощью электросварочного аппарата, процесс может занять менее 30 секунд, тогда как при работе с трубами большого диаметра с использованием электросварочного аппарата время нагрева может составлять несколько минут. Общее время выполнения работы значительно меньше, чем при ручной нарезке резьбы или отверждении клея, что делает электросварочный аппарат эффективным решением для крупномасштабных монтажных работ на трубопроводах.
Что происходит, если соединение, выполненное с помощью электросварочного аппарата, выходит из строя на объекте?
Соединения, выполненные с помощью электросварочного аппарата, редко выходят из строя при нормальных эксплуатационных условиях, однако при обнаружении дефектного соединения неисправную фитинговую деталь можно вырезать и заменить новым соединением, выполненным с помощью электросварочного аппарата, с использованием ремонтного тройника или муфты. Системы трубопроводов зачастую проектируются с запорными клапанами и резервными маршрутами, чтобы отказ одного соединения не приводил к остановке всей сети и ограничивал последствия любого редкого сбоя. Соединение, выполненное с помощью электросварочного аппарата, которое выходит из строя во время испытания на давление или до ввода системы в эксплуатацию, указывает либо на дефект материала, либо на ошибку оператора — оба этих случая могут быть устранены незамедлительно. Полевой ремонт с применением той же технологии электросварочного аппарата восстанавливает работоспособность трубопровода в полном объёме после выявления первопричины неисправности.