
 EN


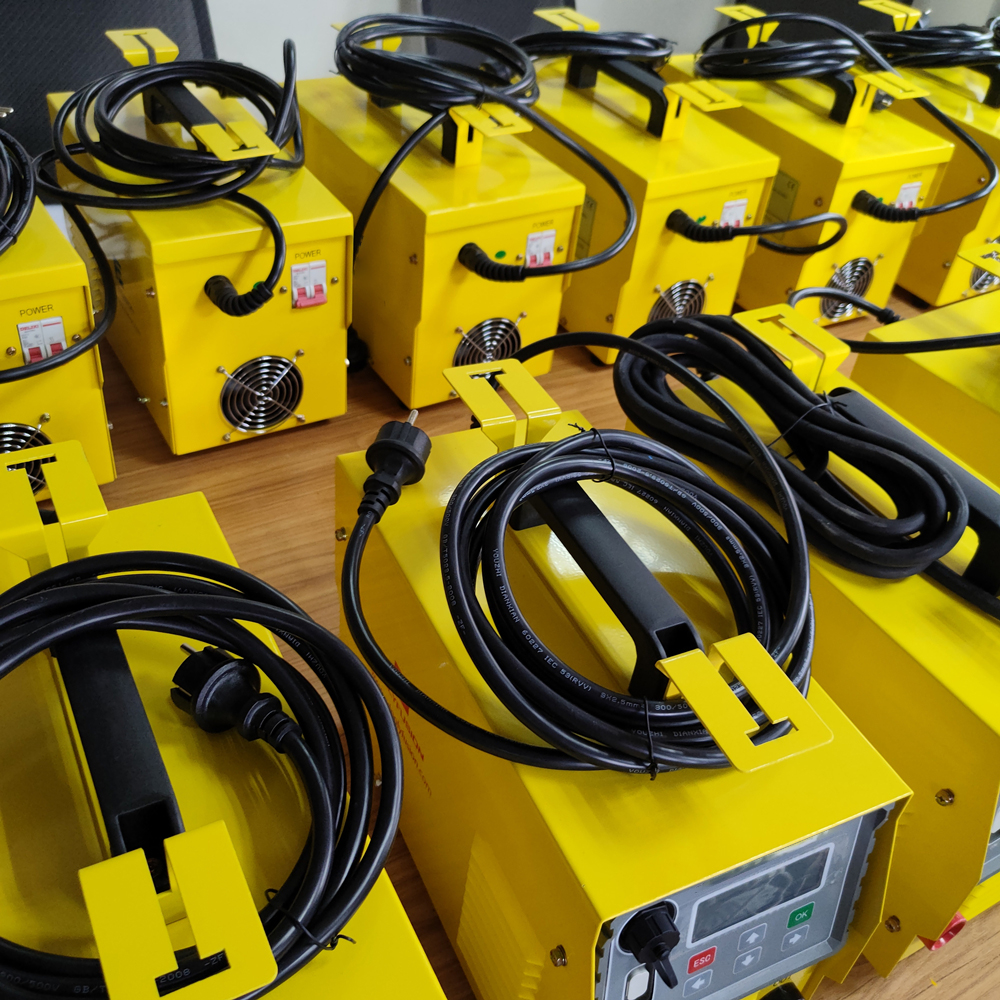
Безпека трубопроводів залежить від надійних і міцних з’єднань, які витримують тиск, коливання температури та навколишні навантаження. електрозварювальна машина відіграє ключову роль у досягненні цих стандартів продуктивності, створюючи зварні стики методом електрозварювання між поліетиленовими та іншими термопластичними трубами. На відміну від механічних фітингів або методів, що ґрунтуються на клею, електрозварювальна машина використовує нагрівання за рахунок електричного опору для плавлення й з’єднання матеріалів труб на молекулярному рівні, утворюючи стики, які за міцністю дорівнюють самому матеріалу труби. Ця фундаментальна перевага зробила електрозварювальну машину переважною технологією у системах водопостачання, газотранспорту, гірничодобувних операціях та промислових системах транспортування рідин по всьому світі.
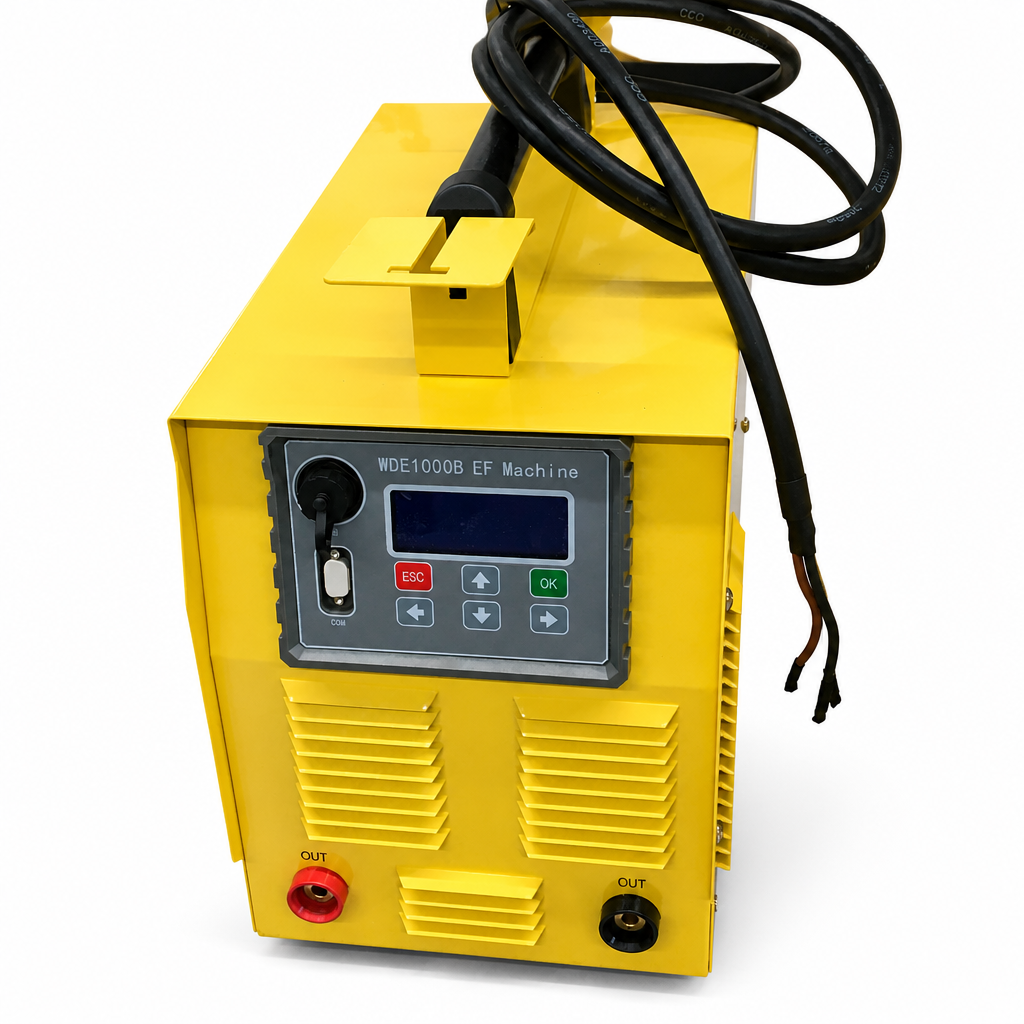
Переваги щодо безпеки використання електрозварювального агрегату виходять за межі простої міцності з’єднання. Кожна трубопровідна система несе в собі природні ризики: гідравлічні удари, деградація матеріалу, забруднення навколишнього середовища та варіативність у процесі монтажу — усе це може підірвати цілісність з’єднання. Електрозварювальний агрегат усуває ці ризики завдяки точному контролю температури, стабільним режимам нагріву та відтворюваним параметрам зварювання, що повністю елімінують людські помилки й невизначеність. Щоб зрозуміти, як електрозварювальний агрегат підвищує рівень безпеки, потрібно проаналізувати його технічну конструкцію, експлуатаційну надійність та реальну ефективність у складних промислових умовах.
Як використовується Електрозварювальна машина Забезпечує вищу цілісність з’єднання
Механізм зварювання плавленням та молекулярне з’єднання
Електрофузійна машина працює шляхом вставляння спеціальної електрофузійної фітинги в кінець труби та подавання електричного струму через вбудовані нагрівальні спіралі. Цей струм генерує точне, контрольоване тепло, яке розплавляє як внутрішню поверхню фітинги, так і зовнішню поверхню труби, утворюючи розплавлену межу, де два матеріали назавжди зливаються разом. На відміну від механічних з’єднань, що ґрунтуються на тертях або різьбових з’єднаннях, схильних до ослаблення, електрофузійна машина створює молекулярне з’єднання, яке стає невід’ємною частиною самої структури труби. Такий зварений стик має однакову міцність по всьому поперечному перерізу, усуваючи слабкі місця, які могли б бути піддані впливу тиску або напружень.
Узгодженість та повторюваність у електрофузійних операціях
Кожна модель електрозварювального апарату включає цикли нагрівання, що керуються мікропроцесором, і які дотримуються точних профілів час–температура, оптимізованих для певних матеріалів труб та їхніх діаметрів. Електрозварювальний апарат автоматично контролює хід нагрівання, запобігає перегріву, який може пошкодити трубу, і підтверджує завершення зварювання за допомогою зворотного зв’язку за електричним опором. Ця автоматизація забезпечує, що кожне з’єднання, створене електрозварювальним апаратом, відповідає однаковим стандартам якості, незалежно від досвіду оператора чи умов оточення. Польові техніки не можуть прискорювати процес чи застосовувати надмірне нагрівання, оскільки електрозварювальний апарат примусово забезпечує дотримання правильної процедури через свою систему керування.
Безпеко-критичні переваги технології електрозварювальних апаратів
Цілісність під тиском та довготривала надійність
Трубопроводи, що транспортують воду, газ або промислові рідини під високим тиском, потребують систем з’єднання, які здатні зберігати повний тиск у системі без відмов. Електрозварювальна машина створює з’єднання, які витримують суворі випробування на тиск — у 1,5–2,0 раза вищий за максимальний робочий тиск, а польові дані свідчать, що такі з’єднання залишаються стабільними десятиліттями під постійною експлуатацією. Оскільки електрозварювальна машина зварює сам матеріал труби, а не з’єднує окремі компоненти, міцність з’єднання наближається до номінального тиску розриву труби. Цей запас міцності запобігає катастрофічним відмовам, порушенням герметичності та екологічним або медичним наслідкам розриву трубопроводу.
Запобігання забрудненню навколишнього середовища та герметизація
Системи розподілу води підлягають ризику забруднення, якщо з’єднання дозволяють проникнення зовнішніх ґрунтових вод, мікроорганізмів або хімічних речовин у трубопровід. Електрозварювальний апарат створює герметично закриті з’єднання без «мертвих зон» або порожнин, де могли б накопичуватися забруднювачі або розвиватися біоплівка. Зварний шов повністю усуває зазори, щілини та поверхні, які часто утворюються при механічних з’єднаннях на різьбових стиках або плечах муфт. Для трубопроводів питної води та систем медичних газів електрозварювальний апарат забезпечує контроль забруднення, який вимагають нормативні стандарти й потребує охорона здоров’я населення.
Безпека монтажу та експлуатаційна надійність
Польові працівники, які працюють з електрозварювальним апаратом, отримують перевагу від вбудованих функцій безпеки, яких інші методи з’єднання не мають. Сучасні електрозварювальні апарати автоматично вимикаються у разі перерви в підключенні до електроживлення, що запобігає небезпечному частковому нагріванню, яке може призвести до слабких або непередбачуваних з’єднань. Електрозварювальний апарат відображає поточну інформацію про хід нагрівання, підтверджує завершення охолодження та сповіщає операторів про будь-яку несправність системи. Ці блокувальні механізми безпеки означають, що бригади з монтажу не можуть випадково створити дефектні з’єднання або неправильно застосувати електрозварювальний апарат без негайного сповіщення.
Перевірка ефективності та відповідність нормативним вимогам за допомогою електрозварювальних апаратів
Стандарти випробувань та протоколи сертифікації
Електрозварювальний апарат має відповідати суворим міжнародним стандартам, зокрема ISO 12176, ASTM D2657 та EN 15218, які визначають вимоги до конструкції обладнання, температурних профілів нагріву та експлуатаційних характеристик зварних з’єднань. Ці стандарти встановлюють, як має функціонувати електрозварювальний апарат, які засоби безпеки він має мати й які експлуатаційні параметри повинен забезпечувати. Виробники електрозварювальних апаратів мають підтверджувати відповідність своєї продукції шляхом проведення випробувань на розтяг, циклічних тисків та випробувань на стійкість до зовнішніх впливів, щоб довести, що зварні з’єднання, створені за допомогою їхнього електрозварювального апарата, не руйнуються в реальних умовах експлуатації. Експлуатанти трубопроводів покладаються на ці сертифіковані стандарти для перевірки того, що монтаж електрозварювального апарата відповідає їхнім вимогам щодо безпеки та надійності.
Документація, відстежуваність та управління ризиками
Професійна робота з електрозварювання вимагає документування кожної стиковки, створеної за допомогою електрозварювального апарату: дата, ідентифікація оператора, серійний номер обладнання та електричні параметри, зафіксовані під час циклу зварювання. Ця слідкуваність дозволяє експлуатантам трубопроводів досліджувати будь-які проблеми зі стиковками й пов’язувати дані про їхню роботу з конкретними одиницями електрозварювальних апаратів або записами про навчання операторів. Електрозварювальний апарат із цифровою функцією реєстрації автоматично зберігає цю інформацію, створюючи підлягальну перевірці документацію, яка відповідає вимогам регуляторних інспекцій та вимогам щодо відповідальності. Коли система трубопроводу має довести, що всі з’єднання відповідають стандартам безпеки, електрозварювальний апарат із повною документацією надає докази, яких вимагають інженери-трубопроводники та інспектори.
Часті запитання
Чи може електрозварювальний апарат працювати з усіма матеріалами та розмірами труб?
Електрозварювальний апарат спеціально призначений для термопластичних труб, зокрема з поліетилену та поліпропілену, діаметром від 20 мм до 630 мм залежно від моделі обладнання. Різні моделі електрозварювальних апаратів налаштовані під певні типи матеріалів і діапазони діаметрів, тому оператори мають підбирати обладнання відповідно до конкретного застосування. Електрозварювальний апарат не можна використовувати для металевих труб або матеріалів, які не плавляться й не зварюються, отже сумісність матеріалів завжди потрібно перевіряти перед початком роботи. Виробники надають детальні технічні специфікації, у яких зазначено, з якими матеріалами труб і в яких діапазонах розмірів працює кожна модель електрозварювального апарату.
Скільки часу потрібно електрозварювальному апарату, щоб виконати одне з’єднання?
Час зварювання за електрозварювальним методом зазвичай становить від 20 до 60 секунд, залежно від розміру фітинга та діаметра труби, після чого йде період охолодження тривалістю від 3 до 10 хвилин, протягом якого стик не повинен підлягати жодним зовнішнім впливам. Електрозварювальна машина відображає таймери зворотного відліку, щоб оператори точно знали, коли завершується нагрівання та коли завершується охолодження, що усуває припущення щодо готовності стику. Для труб меншого діаметра, зварених за допомогою електрозварювальної машини, процес може зайняти менше 30 секунд, тоді як для застосувань із трубами великого діаметра електрозварювальна машина може вимагати кількох хвилин нагрівання. Загальний час виконання робіт значно скорочується порівняно з ручним нарізанням різьби або затвердінням клею, що робить електрозварювальну машину ефективною для масштабних монтажів трубопроводів.
Що станеться, якщо з’єднання, виконане за допомогою електрозварювальної машини, не вдасться на об’єкті?
З’єднання, виконані за допомогою електрозварювального агрегату, рідко виходять з ладу за нормальних умов експлуатації, але якщо виявлено дефектне з’єднання, пошкоджений фітінг можна вирізати й замінити новим з’єднанням, виконаним за допомогою електрозварювального агрегату, застосувавши ремонтну трійник або муфту. Системи трубопроводів часто проектують із запірними кранами та резервними маршрутами, щоб вихід з ладу одного з’єднання не призводив до повної зупинки всієї мережі й обмежував вплив будь-якої рідкісної несправності. З’єднання, виконане за допомогою електрозварювального агрегату, яке виходить з ладу під час гідравлічного випробування або до введення системи в експлуатацію, свідчить або про дефект матеріалу, або про помилку оператора — обидва ці фактори можна негайно усунути. Польовий ремонт із застосуванням тієї самої технології електрозварювального агрегату відновлює працездатність трубопроводу після встановлення первинної причини.